木工铣刀变钝很少是突然发生的。更多时候,它是慢慢变差的:同一把刀,上周切出的槽边还很干净,这周开始起毛、发黑,或者推起来明显费力。等到槽面烧焦、尺寸跑偏才发现,往往已经浪费了几块料。
变钝本身不是故障,而是一种刀具状态。问题在于,变钝很容易被当成别的原因:有人调高转速,有人加大进给,结果反而更糟。先把“是不是刀钝了”判断清楚,再决定是清理、修磨还是换刀,能省下不少试错。
本文以本站WA 直刃硬质合金木工铣刀(A Grade 6 x 22)为例,说明刃口磨损的检查方法。该型号适用于硬木、胶合板、MDF、层压板等材料的精准开槽,按订单定制,具体规格以图纸确认。以下方法适用于直刃类木工铣刀的一般检查,本文不提供通用转速、进给或切深参数。
变钝先看切削表现,不看用了多久
一把刀用多久不是判断标准。同样的刀,切硬木和切 MDF 的磨损速度完全不同。更可靠的依据是切削表现的变化:
- 槽边或轮廓边缘开始起毛、拉丝,原来干净的断面变得粗糙。
- 推进时阻力明显变大,需要比以前更大的力才能走完同一段槽。
- 槽面出现焦痕或焦味,或者切削声音变闷、变沉。
- 同样的程序,槽宽或轮廓尺寸开始出现漂移,首件与上一批对不上。
出现其中一种,就值得停下来检查刃口;出现两种以上,可以先按“刀钝了”处理,再排查其他原因。不要只凭“这把刀才用了几天”就排除变钝。
木工铣刀变钝:停机后这样检查刃口
检查刃口必须在停机并隔离动力之后进行,不要在刀具还在旋转时靠近。把刀从夹头上取下,清理干净后再看:
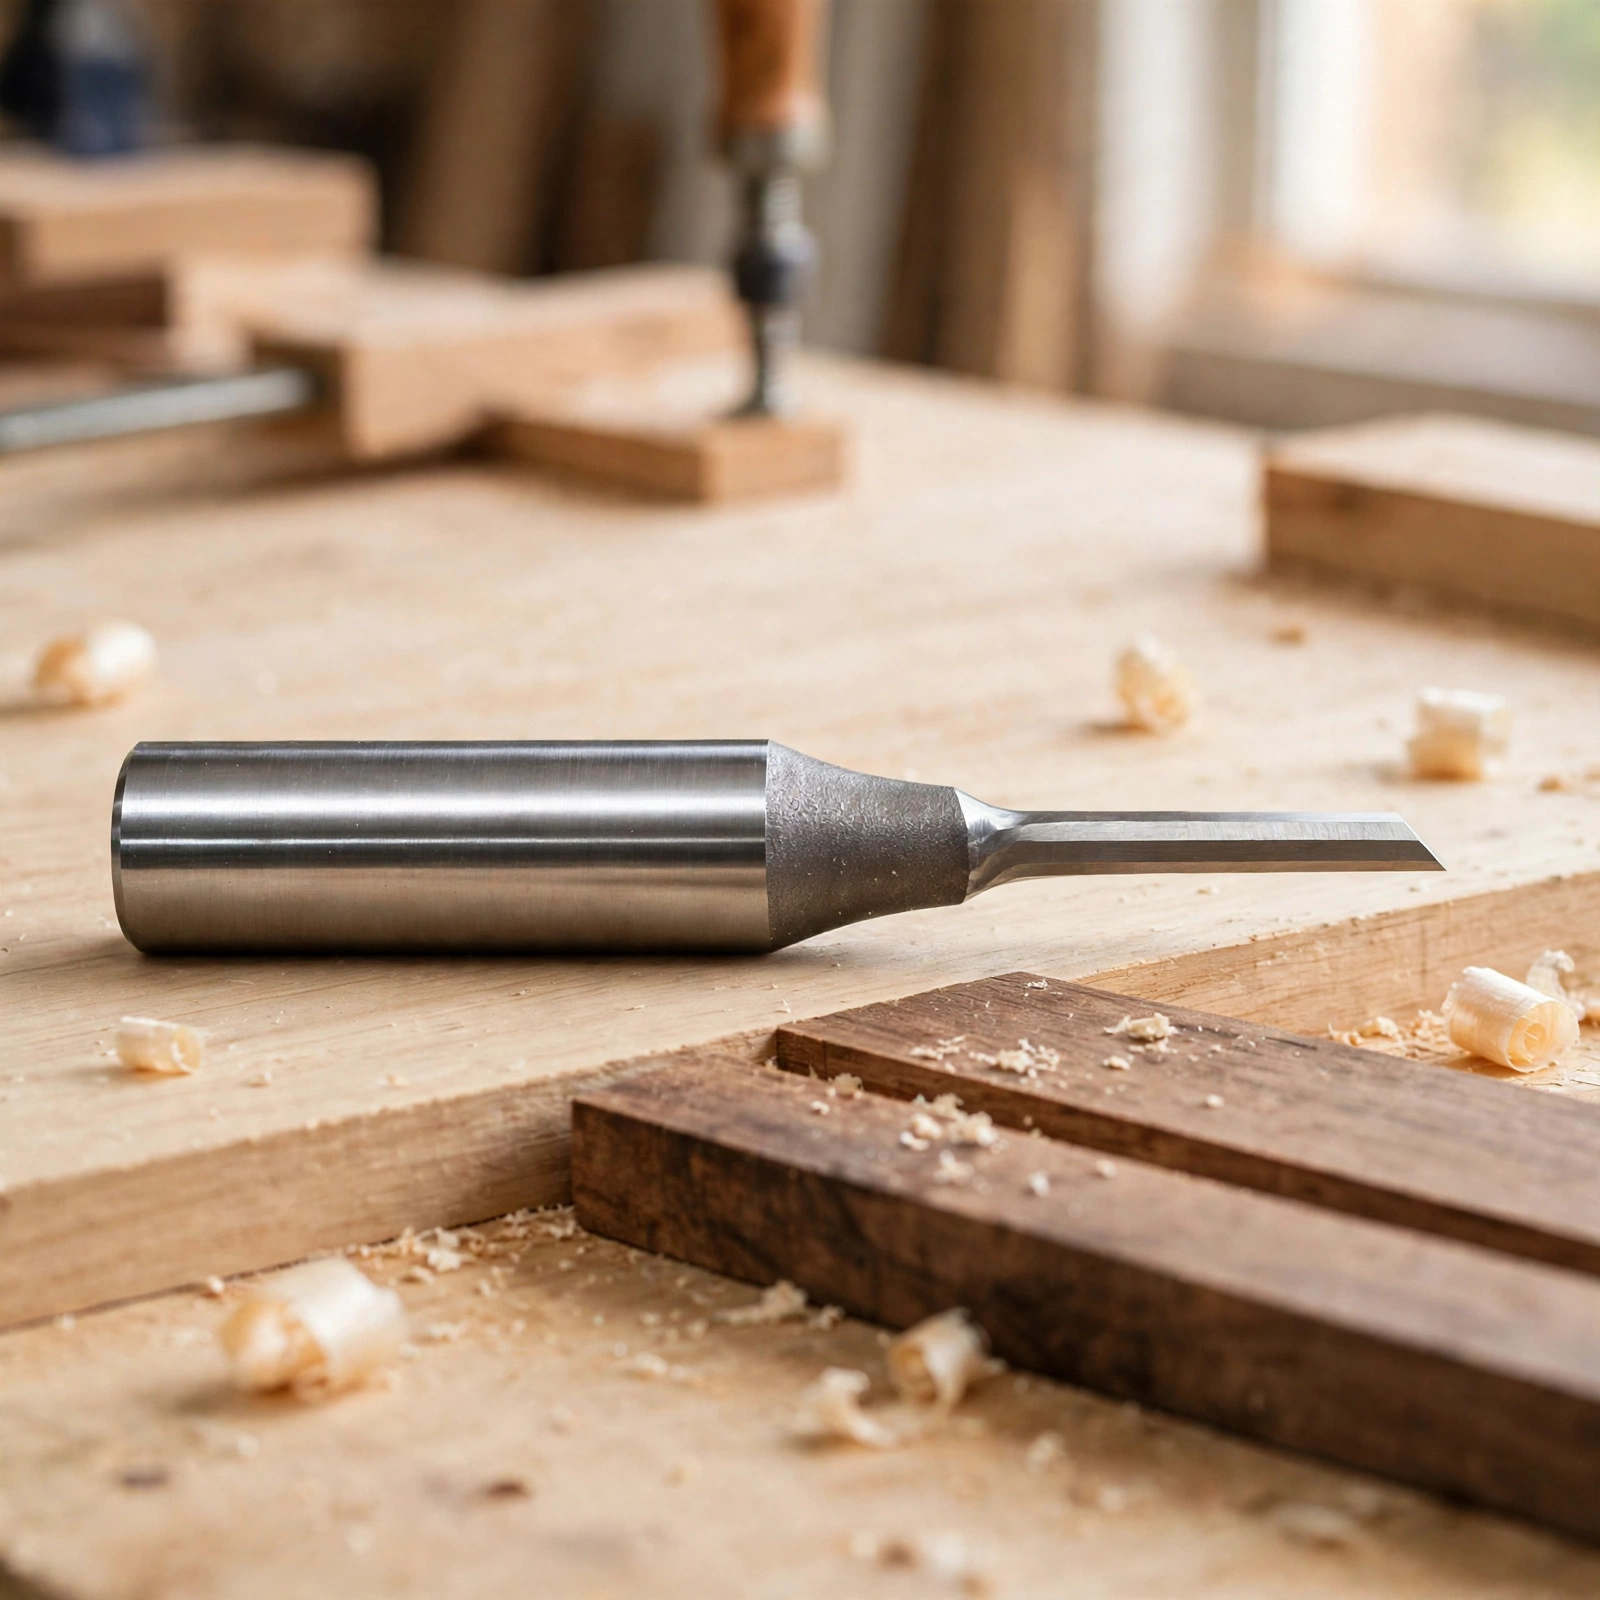
一看刃口反不反光。在较强的光线下转动刀具,观察切削刃。锋利的刃口是一条细线,基本不反光;磨损后的刃口会被磨出一个小平面,对着光能看到一条亮带。亮带越宽,磨损越重。这是判断变钝最直接的方法之一。
二看有没有崩口和缺口。沿着刃口慢慢检查,留意崩掉的小块或缺口。崩口和正常磨损不同:磨损是均匀变钝,崩口是局部缺损。发现崩口就不要继续用,因为缺口会在加工中继续扩大,还可能在槽面留下对应的缺陷。
三看树脂和积屑。松木、樱桃木等树脂较多的材料,容易在刃口和刀体上留下黏稠的堆积。堆积会让刃口看起来变钝、切削阻力上升,但它不等于磨损。先清理再判断:用专用的刀具清洁剂浸泡、软刷清理,不要用钢丝刷硬刮刃口。清理后如果切削恢复,说明问题在堆积不在磨损。
四做一次试切。在与生产相同的余料上试切一小段,对照原来的槽面。如果试切的槽边仍然起毛、发黑,而同一块料用另一把状态正常的刀切出来是干净的,基本可以确定是这把刀的问题。
哪些磨损必须换,哪些还能救
不是所有变钝都要换刀,分三种情况:
- 只是树脂堆积。清理干净就能恢复,不用换刀,也不用修磨。以后可以在每次加工后顺手清理,避免堆积变硬。
- 轻微变钝、刃口完整。可以考虑轻微修整或送专业修磨。硬质合金刃口不要自己用普通磨石乱磨;修磨后要核对切削直径是否变化,因为修磨会让刀径略微变小,可能影响槽宽。
- 崩口、缺口或严重磨损。停止使用,直接更换。崩口的刀继续切,缺口会扩大,还可能损伤工件;严重磨损的刀即使修磨也难以恢复到原来的轮廓。
换刀前先核对型号:确认切削直径、刃长、柄径与原来一致,再确认夹头状态和伸出量。换一把新刀却装错规格,等于把问题从刃口转移到了装夹上。
让刃口用得更久的习惯
刃口寿命不只取决于刀本身,也取决于使用习惯:
- 加工后及时清理刀具,不要让树脂和粉尘在刃口上干结。
- 存放时刀具分开摆放,避免刃口互相碰撞;柄部保持干燥,防止锈蚀影响夹持。
- 避免让刀具空转摩擦:不要在工件上长时间停留,也不要用同一把刀去切它不适合的材料。
- 建立简单的使用记录:哪把刀切过什么材料、大概用了多久,出现异常时更容易定位原因。
这些习惯不能替代检查,但能让变钝来得更晚、更均匀。
结论
判断一把铣刀是不是变钝,先看切削表现,再看刃口本身:反光亮带说明磨损,崩口说明必须换,树脂堆积清理后可能恢复。检查要在停机后进行,换刀前核对型号,修磨后核对尺寸。把检查变成固定动作,比等到槽面烧焦再处理要省得多。
开工前检查清单
| 检查项目 | 检查内容 | 判定与记录 |
|---|---|---|
| 切削表现 | 槽边是否起毛、推进阻力是否变大、有无焦痕焦味 | 出现异常先停机检查刃口 |
| 刃口反光 | 强光下转动刀具,看刃口有无亮带 | 有亮带说明磨损,亮带越宽越重 |
| 崩口缺口 | 沿刃口检查有无崩掉的小块 | 有崩口停止使用,直接更换 |
| 树脂堆积 | 刃口与刀体有无黏稠堆积 | 先清理再判断,不要误判为磨损 |
| 试切对照 | 同块余料试切,对照正常刀的槽面 | 试切仍差,确定是这把刀的问题 |
| 换刀核对 | 型号、切削直径、刃长、柄径是否与原来一致 | 不一致不装机,先确认图纸 |
| 存放 | 刃口分开摆放、柄部干燥 | 避免碰撞与锈蚀 |
来源与相关产品
- 本站WA 直刃硬质合金木工铣刀(A Grade 6 x 22)产品页:适用于硬木、胶合板、MDF、层压板等材料的精准开槽,按订单定制,具体规格以图纸确认。
- 相关文章:本站《实木开槽:含水率与木纹方向如何影响配合》《木工花边刀加工实木线条:从缺口位置找到排查方向》《深圆底刀加工验收:槽底圆弧与过渡位置怎么检查》。
- 外部参考:Byler《How to Tell Your Tooling Needs Sharpening》说明了刃口反光检查、声音与气味变化、树脂堆积等变钝信号。
- 原创示意,非公司实拍或加工实测;本文不提供通用转速、进给或切深参数,具体设置应按刀具资料与设备说明确认。