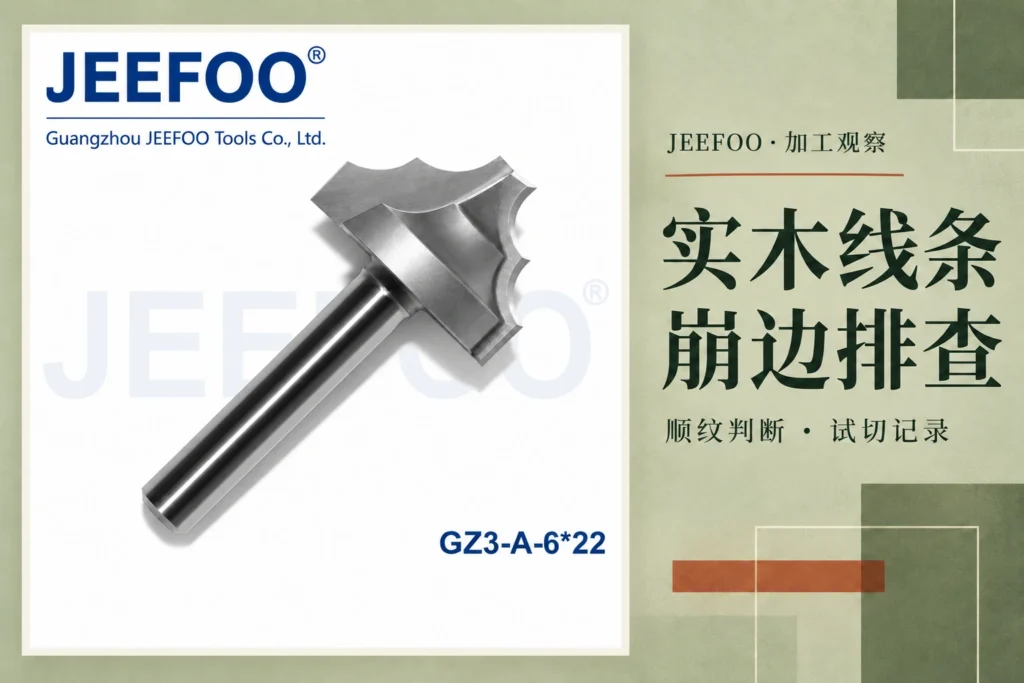
木工花边刀加工实木线条时,缺口出现在哪里,往往比缺口有多大更有诊断价值。同一根料的端部崩掉一角、整条边持续起毛,以及圆弧上重复出现波纹,可能对应不同的问题。JEEFOO GZ3花边刀6 x 22 A属于装饰边型产品,使用时应先把目标线型与确认图纸对齐,再针对缺陷排查。
先把三种表面问题分开
如果缺口集中在出刀端、节疤附近或木纹转折处,优先观察局部纤维方向和支撑条件。若沿整条线型都出现拉毛,应同时检查刃口状态、切削负荷和材料差异。重复出现且间距较稳定的振纹,则值得进一步检查刀具跳动、装夹刚性与工件是否移动,不能一概归为木材太硬。
把缺陷处拍近照,同时保留整根料的方向照片,并标记基准面、进出刀位置和可见木纹。这样换人排查时,讨论的是同一处缺陷。只拿一小块已经脱落的碎屑,很难还原切削时的支撑和受力情况。
沿着工件支撑逐段检查
先确认毛坯平整,定位面无木屑,夹紧后不会翘动。检查长料端部、薄边和型面剩余较薄的位置是否缺少支撑;需要靠模或背衬时,应使用与既定设备工艺匹配、可靠固定且不会与刀具意外接触的方案。不要用手临时顶住易崩部位,也不要在刀具旋转时处理积屑。
实木纹理可能沿长度改变,端面与侧面的切削表现也不同。对外观要求高的线条,选取能代表实际纹理的余料验证加工顺序。进给方向与刀路应遵循设备和刀具要求,不能把简单反向走刀当作通用补救措施。
复杂轮廓要看局部吃刀量
成型刀在不同高度接触木料的宽度可能不同。圆弧已经切到位时,某个肩部仍可能承担较大的去除量。结合GZ3的实际轮廓图检查毛坯余量,在允许的工艺范围内合理安排前序去料与精修,避免把大量余料留给最后一遍成型加工。
检查刀具前必须停机并隔离动力。清掉树脂和粉尘后,在良好照明下查看刃口,发现缺损就停止使用。核对实际伸出量、刀柄与夹头配合,再由操作人员结合设备限制调整切削条件;一次改动一个因素,才能判断是哪一项改善了表面。
修好了,还要留下参照
保留合格的线型样件,并记录材料批次、基准面、装夹方式和已批准的工艺设置。换料或换刀后,对照样件检查圆弧过渡、肩线和端部完整性。如果同一缺陷再次出现,可以先比较发生变化的环节,减少整套参数反复重调。
实木崩边排查应从缺陷位置走向原因:先看纹理与支撑,再查刃口、跳动及局部余量。明确问题属于哪一类,GZ3花边刀的选型与工艺调整才有可靠依据。