靠模铣削使用导向套时,模板边缘通常不等于成品边缘。导向套外缘贴着模板走,刀具却在套内旋转;两者半径的差,就是需要考虑的导向套偏移量。忽略这段距离,即使模板制作准确,也可能得到整体偏大或偏小的轮廓。
导向套偏移量从哪里来
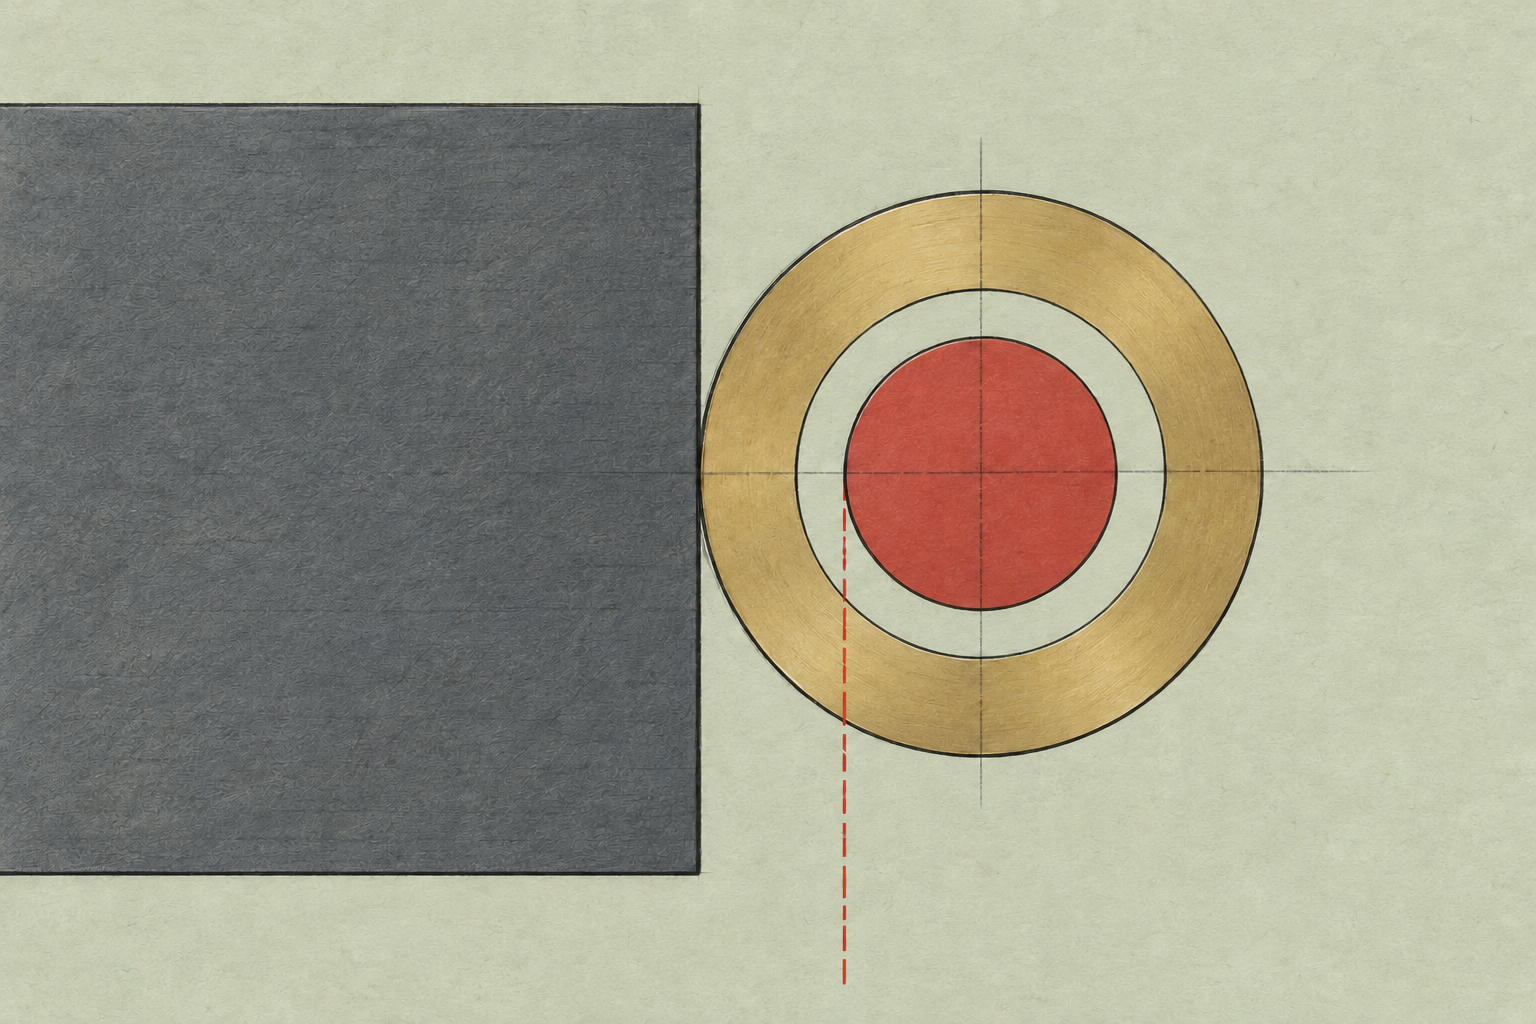
先把三个对象分开:模板提供接触边界,导向套限制铣机相对模板的位置,切削刃形成工件表面。Trend 的导向套与底板说明指出,刀具在导向环内部同心旋转,环的外缘沿模板轮廓移动,因此制作模板时需要留出两者之间的偏移。
对于同心、圆形导向套和等直径切削包络,可写为:单侧偏移量 E=(导向套外径 D-切削直径 d)÷2。这里用的是导向套外径,不是套内孔直径,也不是刀柄直径。套内孔与刀具的间隙用于判断装配和运行是否可行;模板尺寸补偿则由接触模板的外圆决定,两者不能混为一谈。
公式可参见 Trend 官方导向套偏移量资料。本文不代入某个型号的数字,以免把产品名称中的尺寸串误当成已经确认的切削直径。
内框模板和外轮廓模板,补偿方向相反
在模板内框中加工凹位时,导向套贴着开口内缘移动。刀具最靠近模板的那一侧,仍与模板相隔 E,因此在理想直边条件下,形成的凹位比模板开口小。若目标凹位宽度已经确定,内框两侧便要各向外让出这段偏移,不能直接按凹位宽度制作开口。
沿外轮廓模板修整工件时,关系反过来:刀具在模板外侧形成边界,成品外形会向外偏离模板。为了得到指定外形,模板外轮廓需要相应内缩。这是几何关系,不是试切出来后随意放大或缩小图纸;曲线的局部偏移也不能简单等同于整张图按百分比缩放。
模板边缘的一处凹凸还会改变导向套的位置。因而,连续、稳定的导向接触和正确的模板形状,都是复制轮廓的组成部分。刀具锋利并不能消除模板本身的形状误差。
无轴承修边刀,不代表没有导向要求
本站 JEEFOO CA 无轴承导向修边刀的产品页列有木材、MDF、胶合板等材料及模板导向铣削用途。它没有集成轴承,不能据此推断操作者可以让切削刃贴着模板直接导向;实际应采用什么导向装置、是否适配具体铣机,都需要由当前刀具与设备资料确认。
Festool 的复制导向环产品说明同样把导向环用于模板铣削,并限定了适配设备。引用它是解释导向环的作用,不表示该附件与 JEEFOO CA 型号已完成兼容验证,也不构成配套销售承诺。
如果改用带轴承刀具,接触模板的对象变成轴承,原导向套数值就不应继续沿用。导向原理和接触位置改变后,需要重新建立几何关系,而不是只替换刀具名称。
从成品轮廓反推模板的顺序
- 先在图纸上确定需要保留的成品边界,区分内凹位和外轮廓。
- 依据实际装配资料确定导向套外径及对应高度的切削包络,确认同心关系和允许间隙。
- 按正确方向建立模板偏移,复核曲线及局部狭窄区域是否仍可通过。
- 由合格操作人员按设备说明固定模板和工件,完成停机装配检查后,在代表性余料上验证;测量的是成品边界,而不只是模板开口。
切削深度、进给方向、主轴转速和排屑要求应遵循具体设备与刀具说明。上述公式只描述平面几何,不能证明某种安装方式安全,也不能替代刀具是否允许相应进刀方式的确认。
结论:模板是导向依据,不是成品轮廓的复印件
理解导向套偏移量的关键,是把“谁贴着模板走”和“谁切出工件边缘”区分开。先明确导向外圆与切削包络,再决定模板内扩或外缩,才能使靠模设计与最终木工零件保持同一套尺寸逻辑。