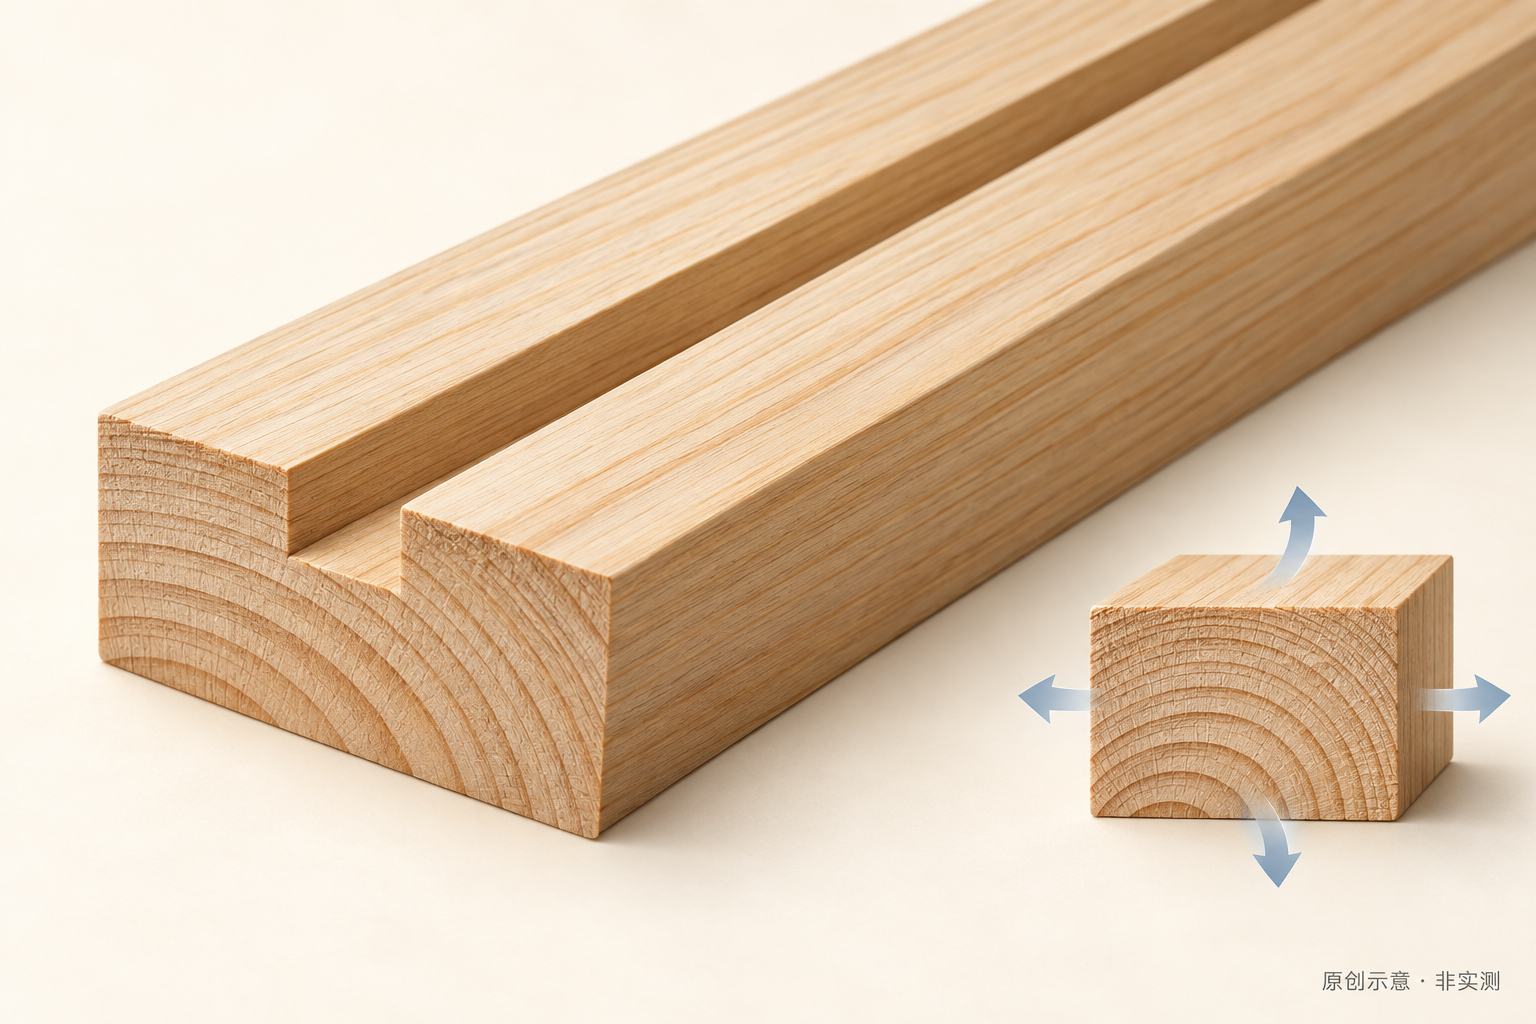
实木开槽时的尺寸合格,并不代表存放、装配和使用期间尺寸不再变化。刀具形成的是加工当时的几何形状;木材与环境交换水分后,仍可能发生收缩或膨胀。因此,过几天出现的配合变化,不能直接归结为刀径选错,也不能只靠修改加工程序解决。
实木开槽完成后,材料为什么仍会变化
美国农业部林产品实验室《木材手册》把木材描述为吸湿性材料:它会随周围空气条件及自身含水状态交换水分。环境温度、相对湿度和木材原有状态都会影响这一过程。这里的关键不是“木材是否烘干过”,而是加工与使用环境之间是否存在持续的水分条件差异。参见2021 年《木材手册》第 4 章。
例如,槽在加工后能够装入配件,只能说明该时刻的配合情况。若零件随后进入不同湿度的仓库,或者装配后长期处于另一种环境,再次观察到的间隙可能已经不同。这是解释问题的情境,不是 JEEFOO 的客户案例或测试结果。
为什么木纹方向比“整块木头一起变大”更重要
木材不同方向的尺寸响应并不相同。沿纹理与横纹理不能按同一比例理解,径向与弦向也有差异;树种和木料组织同样重要。因而,一个沿板长布置的槽,其长度、宽度以及两侧剩余材料,不应简单套用同一个变化比例。俄勒冈州立大学木材与水分资料说明了这种方向性。
这会改变我们阅读零件图的方式:除了标注槽的形状,还应理解木纹相对于槽和装配配件的方向。刀具轮廓可以保持一致,不同取材方向的零件却不一定在使用环境中呈现相同的尺寸变化。
把加工、存放与装配视为同一条材料路径
合理的生产思路,是让原料准备、切削、半成品存放和最终使用条件相互衔接,而不是把含水状态只当成收料时的一项记录。《木材手册》第 13 章讨论了干燥、储存和运输中的水分控制,强调这些环节与后续尺寸稳定性的关系。参见第 13 章:干燥及尺寸变化控制。
这里没有适用于所有树种、厚度和气候的固定等待时间,也没有一个可以替代实际使用环境的统一含水率数字。对于装配敏感的零件,应由设计与生产共同确定材料状态、使用条件和配合要求,而不是直接给所有槽增加一个经验补偿值。
设计余量不是修正刀径的另一种说法
若设计允许材料在使用中移动,连接方式与配合余量需要围绕这种移动设计。它与“机器实际切出的槽是否符合程序”是两个不同问题。前者讨论使用期间的材料行为,后者讨论当前加工几何。把两者混在一起,可能使当前装配暂时变松,却仍未解释之后的变化。
对于直槽、圆底槽等不同轮廓,仍需先选与设计一致的工具形状。本站的AB 双刃直槽铣刀属于木材开槽工具,产品页列有木材、MDF 和胶合板等应用材料。此处讨论的是实木的水分响应,不应把实木的方向性变化直接套用于所有板材。但不能由刀具名称推断材料在任何环境下都不会变形,更不能把某一型号宣传成消除木材湿胀干缩的方案。
也别把所有变化都归因于水分
夹持解除、残余应力、基准选择与实际切削误差也可能影响观察结果。分析时,应先区分变化是在松夹后立即出现,还是经过存放才逐渐出现,再结合材料与环境记录判断。这个区分用于建立原因假设,不是用时间先后单独证明原因。
结论:稳定的实木槽配合,需要刀具几何、木纹方向、材料含水状态和使用条件共同配合。刀具解决“怎样形成槽”,材料与设计管理解决“这个槽以后怎样保持可用”。二者不能互相替代。