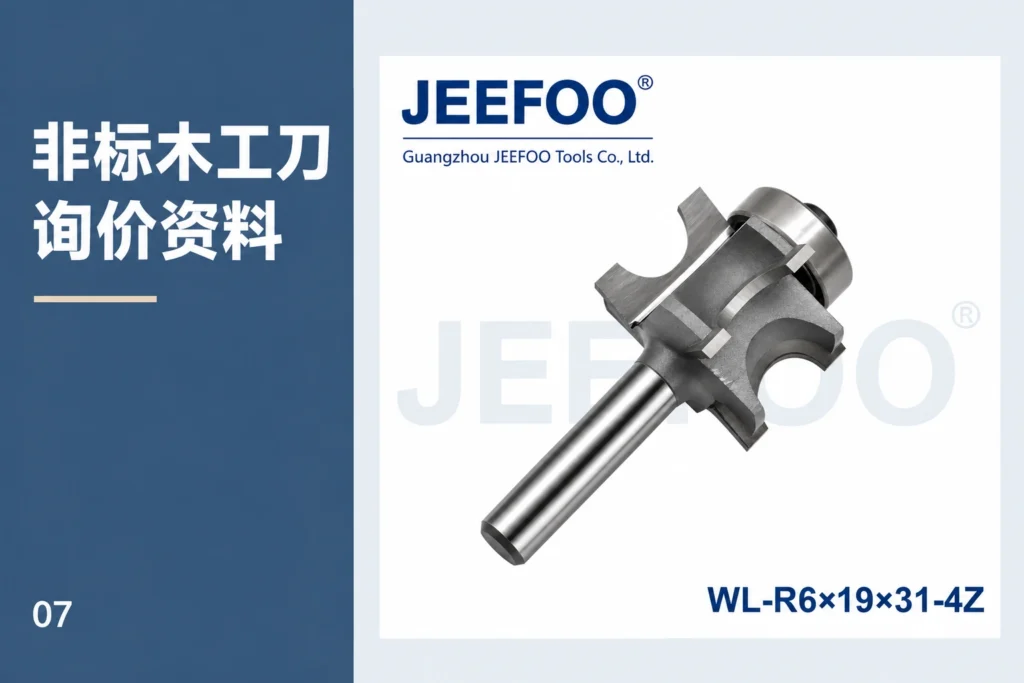
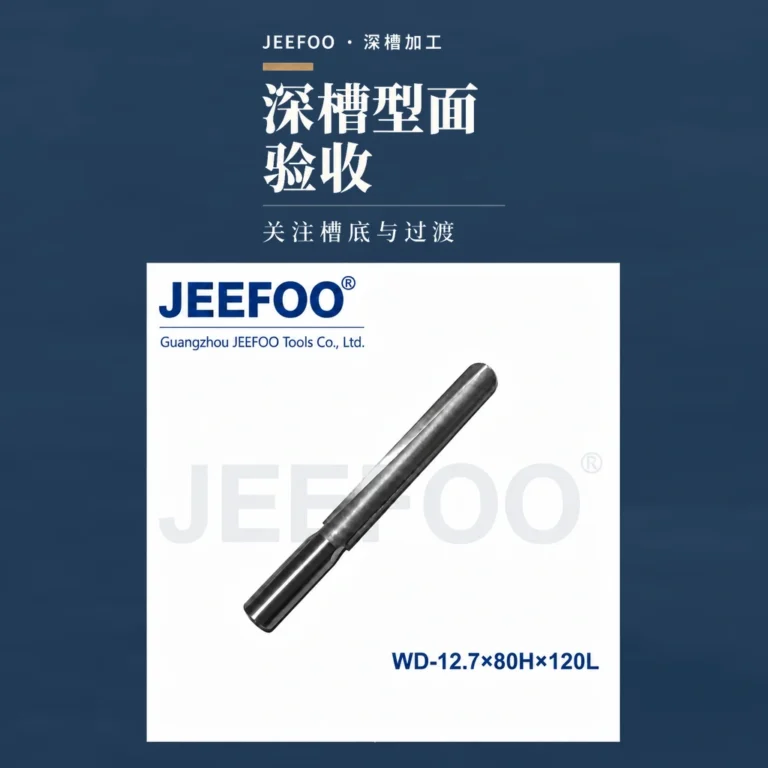
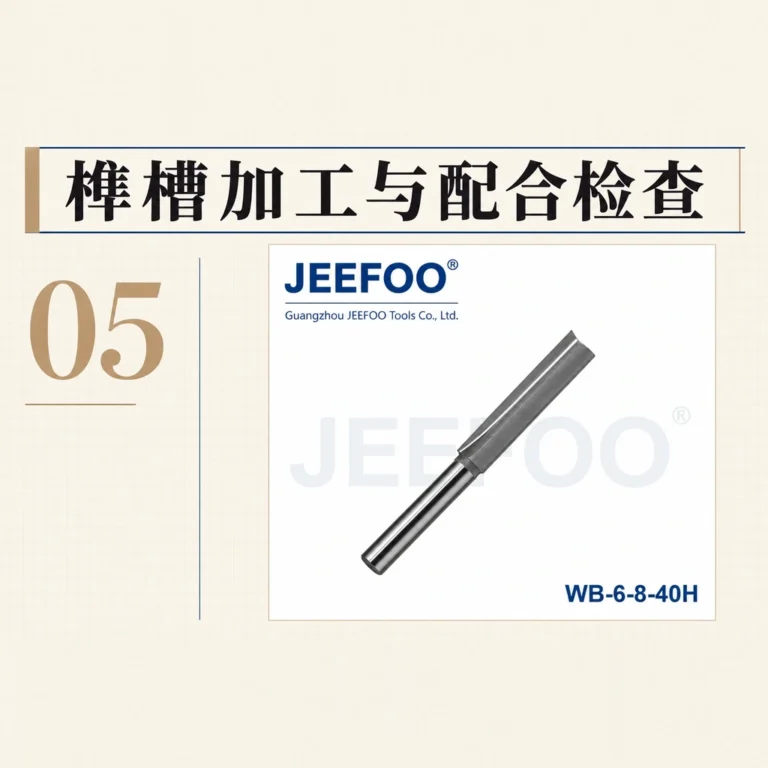
非标木工刀询价资料越清楚,报价比较与后续验收越容易围绕同一套要求进行。只提供成品照片,通常不足以确定刀具轮廓和装夹条件。JEEFOO列有定制四刃R 6 x 19 x 31等非标产品,并提示以图纸、样件或确认规格开展评审;这些参考型号不能代替具体项目的技术文件。
1. 非标木工刀询价:先交代工件与轮廓
提供工件的整体图与需要加工的局部剖面,标明基准面、目标轮廓、材料、实际厚度和前序余量。对已有不良现象,可附清晰照片说明发生位置,例如某处残留台阶或转角需要过多手工修整。描述要尽量落到可观察的位置,避免只写“效果要好”。
如果有现用刀具或合格样件,可以一并提供用于比较,但应说明它们分别代表什么。旧刀已经磨损时,其实测轮廓不一定等于新刀要求;旧样件经过打磨或涂装时,也不宜把表面尺寸直接当作切削尺寸。
2. 同步接口、装夹与避让信息
说明设备型号、主轴或刀柄接口、所需柄径、允许的刀具外形空间,以及与加工区域接近的夹具位置。深轮廓还要补充可用行程和实际所需伸出量。切削直径、刃长、总长与夹持长度分开标注,不用一串没有代号说明的数字让供应商猜测。
对于四刃R类参考产品,应按项目需要明确轮廓半径、角度、刃数及相关限制,由供应商确认可制造的刀具方案。是否采用某种材质或刃部结构,也应在技术确认中写清,不从照片颜色或产品简称推断。
3. 确认验收办法与图纸版本
列出影响配合、外观和装夹的关键尺寸及公差,并区分哪些检验刀具本身,哪些通过加工样件确认。复杂型面可约定采用轮廓检测、检具或经双方确认的样板。涉及表面质量时,说明材料条件、检查区域和评价方式,避免只有“光滑”或“无毛刺”这样的宽泛表述。
试制安排应覆盖样件数量、测试材料、结果提交内容和修改确认流程。刀具验收与加工验证的责任边界也要明确:工件夹持、设备状态和工艺设置会影响结果,不能只凭一张成品照片判断所有问题都来自刀具。
在最终图纸上写明编号、修订号、日期及批准状态,将数量、交付要求、配套资料和包装保护要求与订单关联。发生更改时,说明哪些尺寸调整、旧版是否作废。替换刀再次采购时引用已批准版本,并反馈此前使用及检验记录,减少同名产品出现几何差异的风险。
一份可执行的询价文件,应让供应商看懂工件,让操作人员看懂装夹,让检验人员知道如何判定。把这些信息在报价阶段连起来,后续讨论就能围绕明确的图纸和证据展开。
报价、试制与验收资料核对清单
询价时可按下表整理资料,并标记“已确认”或“待确认”。未确定的尺寸、公差、材质及参数应列为评审问题,由双方确认后写入同一版本的技术文件。
| 资料项目 | 提供内容 | 核对重点 | 留存依据 |
|---|---|---|---|
| 工件信息 | 整体图与局部剖面 | 标明加工位置 | 图纸编号 |
| 材料条件 | 种类与实际厚度 | 说明覆面及批次 | 材料记录 |
| 前序状态 | 已有余量与基准 | 区分毛坯和成品 | 工序说明 |
| 目标轮廓 | 半径角度与关键面 | 注明尺寸及公差 | 批准剖面图 |
| 参考实物 | 现用刀或合格样件 | 说明磨损和后处理 | 样件用途 |
| 设备接口 | 主轴刀柄与柄径 | 确认接口适配 | 设备型号 |
| 刀具尺寸 | 切径刃长与总长 | 分开标注代号 | 尺寸定义 |
| 夹持条件 | 夹持长度与伸出量 | 核对装夹限制 | 装夹示意 |
| 避让空间 | 高点夹具与行程 | 确认可达与间隙 | 空间约束 |
| 检验方法 | 刀具检测与样件验证 | 分别约定接受标准 | 检验记录 |
| 试制安排 | 数量材料与结果提交 | 明确修改确认流程 | 试制要求 |
| 版本交付 | 修订号批准与包装 | 说明旧版状态 | 订单关联 |
常见问题
只有成品照片,可以确定非标刀具方案吗?
通常不够。照片可帮助说明问题位置,但不能完整表达轮廓尺寸、基准、接口和避让空间。应补充工件剖面、关键尺寸与设备装夹信息,再由供应商评审。
旧刀或打磨后的样件能直接作为尺寸标准吗?
应先说明其状态。磨损可能改变旧刀轮廓,打磨或涂装可能改变样件表面。可将它们作为比较参考,但新刀要求及切削尺寸仍应以确认图纸和约定检验依据为准。
再次采购同名定制刀,怎样减少几何差异?
引用已批准的图纸编号和修订号,提供此前使用及检验记录,并明确此次变更和旧版状态。不能仅凭产品名称或一串未定义数字确认替换。
设备防护与培训的通用信息可参考HSE木工机械安全使用指南;具体试制应遵循实际设备、刀具说明及双方批准的工艺。