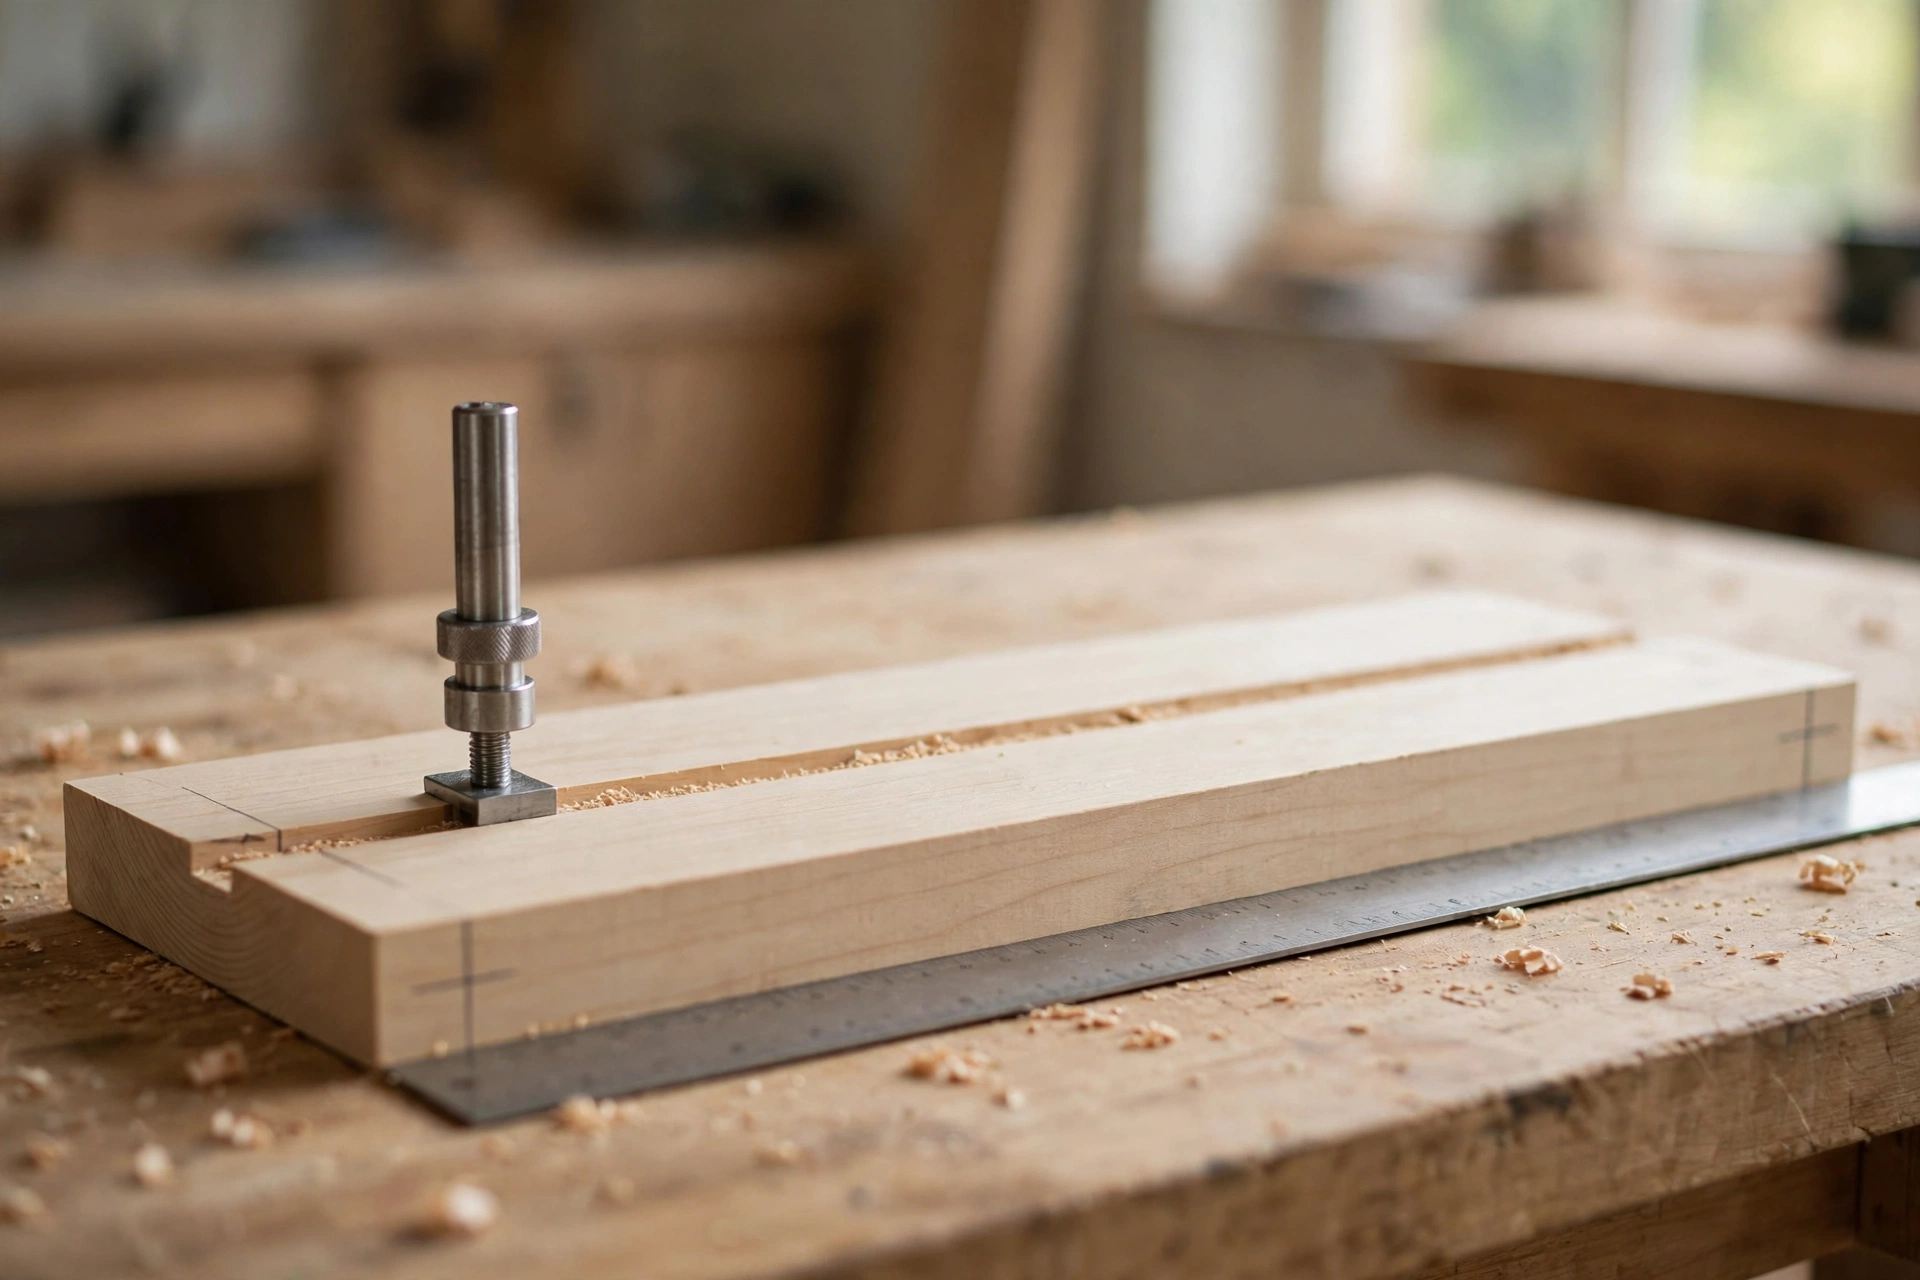
木板开完一条槽, 一端的读数比另一端大, 就能判断刀具走斜了吗? 先不要把两个读数直接变成故障结论。 两次测量是否从同一个约定基准出发, 决定了它们能否回答同一个问题。
JEEFOO 木工站的WB直齿直刀6.35×12.7产品页将开槽、 开榫槽及边缘加工列为用途, 并列出实木、 硬木、 胶合板、 MDF 等适用材料。 页面要求核对产品图纸、 机器兼容性和工件夹持条件。 以上为供应商说明; 它没有给出某个通用槽深公差, 也没有逐项解释型号中两个数字的尺寸含义。 [1]
先把WB直齿直刀开槽“ 深浅不同” 写成可回答的问题
从槽口附近的板面量到槽底, 得到的是该位置的局部深度。 以图纸指定的基准来描述槽底位置, 则是在回答另一件事。 二者可能有关, 但不能省略它们各自的起点。
可以用一个假设情形理解这种区别: 一块板的上表面相对于设计基准发生变化, 即使槽底位置满足某项图纸要求, 从各处局部上表面得到的槽深读数也未必一致。 反过来, 两端局部深度一样, 也不能单凭这两个值证明整个槽底满足图纸规定。 这只是测量起点不同所产生的逻辑区别, 并不是对某块板翘曲或某台机床状态的诊断。
因此, 记录中不要只留下“ 左端深、 右端浅”。 写清工单要求控制的特征: 是槽口到槽底的距离、 槽底相对某基准的位置, 还是某处装配所需的实际空间。 若图纸尚未说明, 就先将这一项列为待明确, 不能自行用另一项代替验收要求。
给两端一个不会随翻面改变的名字
离开机床后, “ 左边” 和“ 右边” 可能随工件朝向改变。 编辑建议在记录图上用固定标识表示槽的两个端部, 同时画出指定基准面、 加工朝向和测点位置。 标识应能对应实际工件, 但不必在成品可见面留下永久记号。
每条测量记录至少保留位置、 采用的基准、 读数所表示的尺寸以及所用方法。 若两次采用的接触位置、 支承方式或测量方法不同, 应先注明差别。 需要复测时, 由负责测量的人员选择适合工件和图纸的方法; 不能通过换一种起点, 让原来的差异在记录里消失。
支撑状态另记一栏
产品页要求采用合适的工件夹持方式, 但没有替某一块板指定夹具。 [1] 对两端差异的调查, 可以记录工件实际与哪些支撑接触、 压紧点在哪里、 加工时和测量时是否处于同样状态。 这些信息的作用是保留现场条件, 并不意味着发现一处悬空就已经证明它是唯一原因。
若加工后的工件已经拆下, 而加工时的支撑情况没有记录, 应把它保留为未知。 不要凭记忆画出一个“ 理想装夹图”, 再把它当成这次实际发生的过程。 后续若需要验证某项支撑因素, 应由工艺人员安排受控比较, 并按设备说明安全停机、 隔离后进行测量或调整。
什么时候再检查刀具和程序
明确了尺寸定义、 测点和支撑记录之后, 再把结果与实际 WB 刀具配置、 程序版本和相关设备检查记录放在一起。 若不同人员使用相同约定仍得到不同结果, 测量过程本身需要继续核实; 若测量结果可以重复但与图纸不符, 才有条件提出更具体的工艺调查问题。 这里仍不能只凭一对槽深数值认定刀具磨损、 主轴偏斜或某个坐标设置错误。
保存下来的结论可以是“ 这两个位置相对同一约定基准的结果不同, 需要继续排查”, 也可以是“ 原来的两个读数基准不同, 不能直接比较”。 这样的结论虽然没有立即指定故障件, 却能避免下一位人员重复从一个含糊的“ 深浅不一” 开始。
本文提供问题记录和沟通方法, 没有对具体工件进行测量或给出统一验收公差。 WB 的实际尺寸与适配条件以所选产品图纸为准。
[1] 本站WB直齿直刀6.35×12.7产品页: https://www.jeefoo.cn/wb-spur-straight-cutter-6-35-12-7/ 。 核验日期: 2026年11月5日。