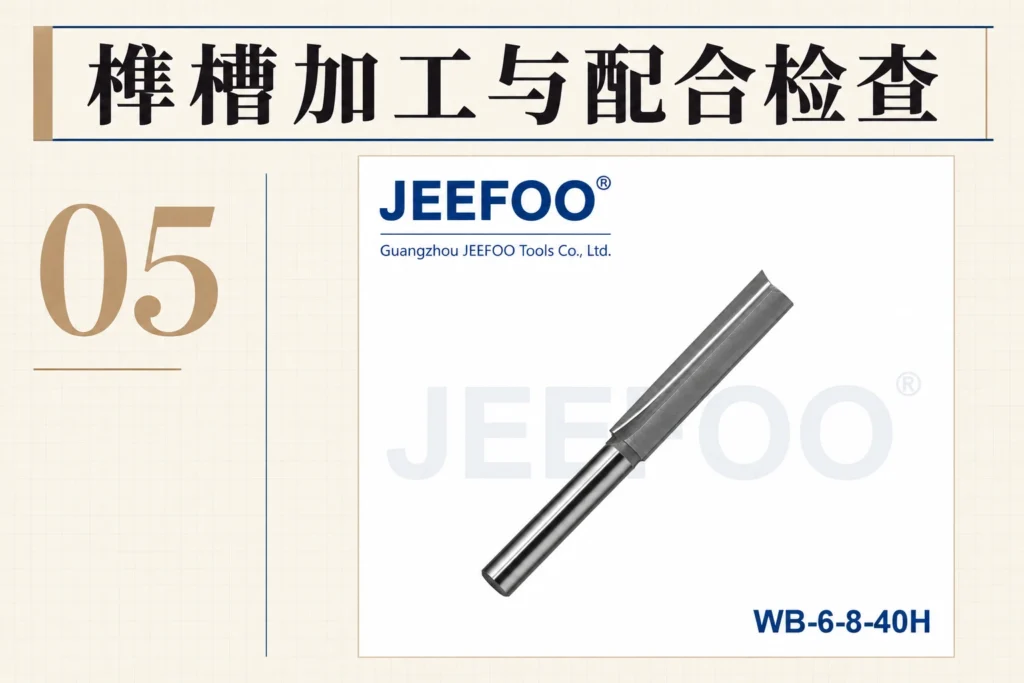
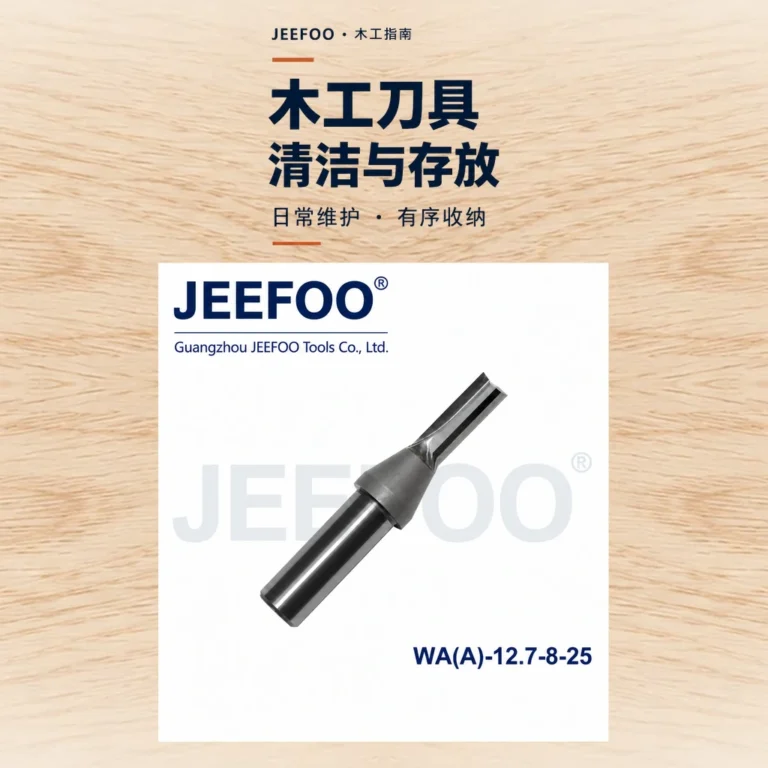
榫槽加工选刀时,除了槽本身的尺寸,还要知道它将与哪一种榫头配合,以及装配后哪些表面必须齐平。JEEFOO WB 6 x 8 x 40刺齿直刃木工铣刀属于在列开槽产品,可作为选型沟通的参考;能否用于具体榫槽,要根据槽型、刀具图纸和设备条件确认,不能只看外形相似就替换。
把接头要求画进一张剖面图
先说明接头用于什么部件,哪些面需要贴合,哪些位置承担定位,再把榫头与榫槽画在同一配合剖面中。标明槽深、肩部位置、端部形状和装配方向,同时提供板材种类及实测厚度范围。对有特殊受力要求的接头,由产品设计或工艺负责人确定结构及验证标准。
使用旋转刀具加工封闭槽时,槽端和内转角的圆弧需要与榫头设计协调。检查榫头的端部轮廓是否与之匹配,以及局部是否会先发生干涉。只要槽口能插入就认为合格,可能漏掉深处顶住、肩面不能贴合等问题。
对胶合装配,按接头设计和胶黏剂工艺要求明确配合条件,不用“越紧越牢”代替技术标准。过于宽泛的“做得紧一点”,会使采购、加工和装配人员产生不同理解。将可测量的要求写清,后续才有一致的判断依据。
刀具资料与装夹基准一起核对
比较WB等直刃开槽刀时,确认实际切削轮廓、有效刃长、柄径及适用的进刀方式。目录型号中的数字顺序应由图纸说明,不能推定某一数字就是可加工槽深。封闭槽、通槽和带台阶槽的进退刀空间不同,需由操作人员结合设备与刀具说明核对。
两块材料的厚度略有差异时,即使榫槽能够插合,成品表面仍可能错台。工艺文件应规定从哪一面定位,配合件是否使用同一基准,以及翻面后如何保持基准关系。刀具选择正确,并不能弥补工件装夹方向不一致。
对短料或窄料,使用与既定工艺匹配的可靠夹具,并确认定位处没有木屑,夹紧后不会翘动。规划夹持位置时,应考虑开槽后材料剩余截面的变化,避免槽加工完成前夹持就失去支撑。不能用手临时压住工件来修正移动。
成对样件分开测,再试装
准备与生产材料一致的榫头和榫槽样件,保留基准方向及工序标记。先分别检查尺寸和轮廓,再按设计方式试配,观察肩面贴合、外观面齐平及端部间隙。若装配出现明显阻力,先查明干涉位置,不通过强行敲入来判定合格。
发现错台时比较两侧加工基准,发现局部顶住时检查端部圆角和槽底,出现随机松紧时检查材料与夹持差异。记录测量结果、接受标准和已确认样件,供换班、换料或更换刀具后复核,减少只凭手感重复调整。
榫槽加工选刀应围绕整个接头展开。把配合剖面、基准关系与验收要求一并交给供应商,再核对WB直刃刀的具体配置,能让选型讨论更接近实际装配需求。