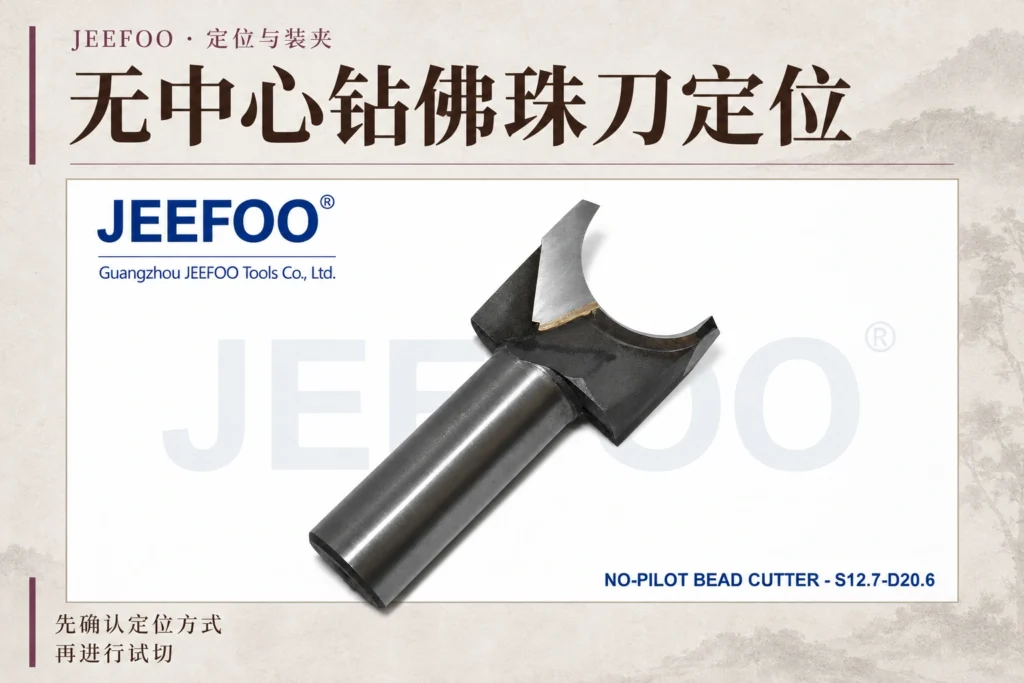
无中心钻佛珠刀选型时,首先要确认木坯如何定位、如何承受切削作用,以及成型后如何安全留在受控区域。没有中心钻,就不能把进刀时的接触当成可靠定位。JEEFOO的No 12.7 x 20.6无中心钻木珠刀采用珠形切削轮廓;具体设备、夹具及加工方式,需要依据实际刀具资料共同确认。
1. 无中心钻佛珠刀:先确认可重复的定位基准
对每批木坯明确一个主要定位面,并规定其他方向由哪些止挡或夹具定位。基准面应平整、无松散木屑,坯料尺寸变化也要纳入夹具设计。若每次都靠操作者目测移动木块,珠形位置和剩余余量很难保持一致。
首件记录应包括木坯放置方向、木纹方向及定位位置。使用外观相似但厚度不同的毛坯时,先检查夹紧后的位置是否变化。表面有树皮、裂纹、松节或夹持部位破损的木坯,应在加工前筛出,避免把不稳定材料带入成型工序。
2. 分别核对定位、夹紧和防转
止挡确定位置,夹紧装置把木坯保持在该位置,防转措施则需要承受加工过程中的扭转作用。这些功能要在夹具方案中明确,不能因为木块靠住了挡块,就默认已经可靠固定。对于小木坯,应采用经验证的专用夹具或承载装置,不能徒手拿着靠近旋转刀具。
还应核对夹具、紧固件与刀具运动范围的关系。加工前按设备规定完成避让检查,确认压紧位置不会随着材料被切除而失效。刀柄能装进某个夹头,只说明部分尺寸关系,不能据此推定整台设备适合这类成型加工。
3. 确认成型末段约束与停机取件
珠形逐步形成后,剩余连接部位和夹持区域的形状可能变化。工艺评审应覆盖成型末段:工件是否仍受可靠约束,切下部分是否可能松脱,以及停机后如何取件。未经验证,不应临时追加切削把珠体完全分离,更不能用手接取旋转区域中的零件。
具体切削方向、刀具运行方式、进给与转速,应由刀具供应商和设备制造方提供适用依据。产品名称中的“无中心钻”只描述结构特征,不自动说明可以直接用于哪一种机器。刀具允许用途不清楚时,先补齐资料再开展加工。
4. 检查珠形轮廓、位置与重复性
首件除检查表面和珠形尺寸,还要核对轮廓是否对称、相对基准的位置是否一致,以及接刀处有无明显台阶。同一夹具连续放入几件合格木坯后,比较定位重复性。若偏差有固定方向,先检查基准与夹具;若位置随机变化,重点检查夹持稳定性和毛坯差异。
加工准备工作,核心是让每一件木坯都有明确位置和可靠约束。先把基准、夹持及成型末段状态确认清楚,才能对珠形的一致性进行有效管理。
加工前检查清单
以下清单用于核对资料和记录,不替代夹具设计验证或设备操作规程。没有确认的项目应先补齐依据,再由具备相应能力的人员评审加工方案。
| 检查项目 | 核对对象 | 确认要点 | 保留记录 |
|---|---|---|---|
| 刀具资料 | 型号与当前轮廓图 | 确认允许用途及尺寸含义 | 资料版本和刀具编号 |
| 设备适用性 | 运行方式及设备限制 | 由供应商与设备方确认 | 设备型号及适用依据 |
| 毛坯质量 | 裂纹、松节和破损 | 不稳定木坯加工前筛出 | 材料批次及筛检结果 |
| 毛坯尺寸 | 厚度与外形变化 | 纳入定位及夹持方案 | 实测尺寸及适用范围 |
| 主要定位面 | 平整度、木屑及放置方向 | 依靠明确基准重复定位 | 基准面示意 |
| 其他方向定位 | 止挡和夹具定位关系 | 位置由既定结构确定 | 止挡位置及木纹方向 |
| 夹紧状态 | 木坯是否保持在定位位置 | 夹紧后不依靠目测扶持 | 夹具编号及夹持区域 |
| 防转措施 | 切削过程中的扭转约束 | 采用已验证的夹具方案 | 防转结构确认记录 |
| 运动避让 | 夹具、紧固件与刀具范围 | 按设备规定完成检查 | 避让检查结果 |
| 成型末段 | 连接部位与夹持区域变化 | 去料后仍保持可靠约束 | 末段工艺评审结论 |
| 取件安排 | 松脱风险与停机取件 | 不临时追加分离切削 | 经确认的取件流程 |
| 首件与重复性 | 珠形、位置、接刀台阶 | 与工件要求及批准样件对照 | 连续首件测量与照片 |
常见问题
没有中心钻,能靠刀具接触木坯来对中吗?
不能把进刀接触当作可靠定位。应先明确主要基准面及其他方向的止挡关系,用经验证的夹具保持位置,并通过连续首件核对定位重复性。
刀柄能装进夹头,就能在这台设备上加工吗?
不能。尺寸能配合只确认了部分关系,还需要核对刀具允许用途、设备运行方式、夹具防转、运动避让及制造方限制。结构名称不能替代整套适用性判断。
珠形接近完成时,需要检查什么?
重点检查材料切除后夹持是否仍然有效、剩余连接部位是否受控,以及停机后的取件安排。未经验证,不追加切削使珠体完全分离,也不用手接取旋转区域中的零件。
通用设备防护和人员培训原则可参考HSE木工机械安全使用指南;具体机器、刀具和夹具的适用依据,仍应以制造方资料及经确认的工艺方案为准。