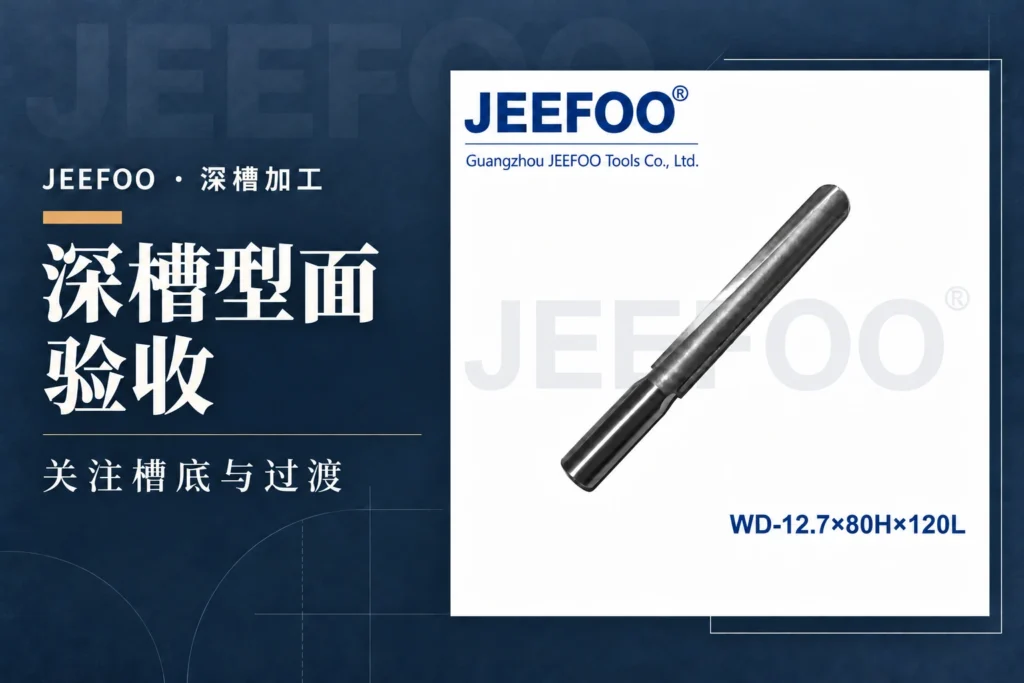
深圆底刀加工验收,应把视线从槽口移到槽底圆弧和侧壁过渡位置。入口整齐、表面看起来光滑,并不能说明深处轮廓已经符合图纸。JEEFOO在列的WD深圆底雕刻刀12.7 x 80 x 120可作为此类刀具的沟通参考;成品所需半径、槽深及过渡关系,仍应以批准的工件图纸为准。
1. 深圆底刀加工验收:先核对图纸与测量基准
在工件剖面图上标明槽底半径、圆弧与侧壁的连接位置,以及设计是否要求相切过渡。若图纸本身含有台阶或平面,应把这些特征单独标注,避免现场把设计形状当成缺陷。产品型号中的数字,不能未经确认就作为成品半径或允许槽深。
槽深需要明确测量基准,例如以哪一加工面为零位,并注明检查位置。毛坯顶面不平或后续还要去料时,不同人员从不同表面测量,可能得到看似矛盾的结果。先统一基准,再讨论尺寸偏差,才能避免无依据地修改刀路。
2. 把槽底圆弧、侧壁过渡和端部分开观察
槽底重点检查圆弧轮廓是否完整,有无局部平段、凸起或残留刀痕。侧壁与圆弧的交界处,关注是否留下连续台阶、明显折线或不均匀残余材料。检查时对照图纸要求,不应仅凭手感判定是否“顺滑”,更不能把砂纸打磨后的外观作为原始加工质量的唯一证据。
沿槽长检查多个代表位置,包括稳定切削区和进退刀附近。若中段符合要求而端部轮廓异常,应把缺陷位置与刀路记录对照;若整条槽都出现相似偏差,则需要复核实际刀具轮廓、工件基准和程序中的刀具数据。这样的分区记录比只写“槽底不好”更利于排查。
3. 深处看不清时,选择可复核的检验方法
普通量具无法接近槽底时,不要用槽口读数推算整条深部轮廓。可按检验要求选择能够进入目标区域的检具、轮廓测量方式或经确认的样板。需要检查内部截面时,可在试制方案中约定专用检验样件或剖切样件,而不是对成品临时采取破坏性操作。
内窥镜、照明和近距离照片有助于发现残屑、烧痕或明显台阶,但观察图像不自动等于尺寸测量。半径、深度和轮廓误差仍需采用满足公差要求的方法检验。记录检查位置、测量基准及工具,确保复检人员能够重复同样的步骤。
4. 记录异常位置,修正后复检
将合格区与异常区对应到同一张槽型示意图,附上尺寸结果和局部照片。发现重复台阶时先核对刀具与程序,发现缺陷沿深度变化时结合装夹和切削状态分析。修正后重新检查相关区域,并保留最终确认样件,作为后续批次的参照。
深槽检查和清理前必须停机并隔离动力。刀具装夹应满足规定夹持长度,在必要避让范围内控制悬伸;不要为接触更深位置擅自减小夹持长度。验收工具也只能在设备安全停止后进入加工区域。
深圆底刀的验收重点,是证明隐藏轮廓符合要求。将槽底半径、侧壁过渡和端部状态分别记录,再用合适的方法测量,比只检查槽口更能反映深圆底加工的实际质量。
验收检查清单
| 项目 | 检查对象 | 判定依据 | 记录内容 |
|---|---|---|---|
| 图纸版本 | 批准的图纸及修订号 | 与现场文件一致 | 版本号与确认日期 |
| 材料批次 | 木材或板材类型、批次 | 按生产任务核对 | 材料名称及批次 |
| 刀具标识 | 型号与实际轮廓 | 规格含义经确认 | 刀具编号和轮廓资料 |
| 测量基准 | 槽深零位及定位面 | 与图纸基准一致 | 基准面示意 |
| 槽底半径 | 深部圆弧 | 按图纸半径及公差 | 测点与实测结果 |
| 槽深 | 指定位置的深度 | 按图纸深度及公差 | 基准、位置及读数 |
| 侧壁过渡 | 圆弧与侧壁连接处 | 按图纸相切或台阶要求 | 轮廓结果及局部照片 |
| 槽长中段 | 稳定切削区域 | 按轮廓及表面要求 | 检查位置与异常分布 |
| 进退刀端部 | 入口、出口附近 | 按端部轮廓要求 | 端部照片及刀路记录 |
| 检具与复检 | 工具适用性及修正区域 | 能满足测量要求 | 工具编号与复检结论 |
检验记录要点与常见问题
检验记录要点:保留工件编号、材料与批次、图纸版本、测量基准、槽长方向的检查位置、量具或检具、实测结果、图纸公差、异常照片及复检结论。是否合格以批准图纸和检验要求为准,不设置脱离工件要求的统一半径或槽深容差。
槽口光滑,就能判定槽底合格吗?
不能。槽口外观不能替代深部轮廓测量;应分别检查槽底半径、侧壁过渡和进退刀端部,再与图纸要求对照。
12.7 x 80 x 120能直接作为成品尺寸吗?
不能。本文引用的是刀具规格标识,不是工件验收尺寸。需向供应商核对各尺寸的含义和实际刀具轮廓,再依据工件图纸确认加工与检验方案。
槽底出现台阶,应该先检查什么?
先标记台阶位于中段、端部还是侧壁交界处,再核对刀具轮廓、程序刀具数据及工件基准。涉及积胶或刃口状态时,可结合木工刀具维护与修复指南检查;修正后复测相关区域,不能只靠打磨后的外观判断。