应用: 实木、硬木、MDF、胶合板及其他兼容板材
特点: 一款圆底刀,用于加工平滑凹槽、槽道和装饰线型。其弧形切削刃可在常规木工和雕刻应用中实现稳定一致的效果。
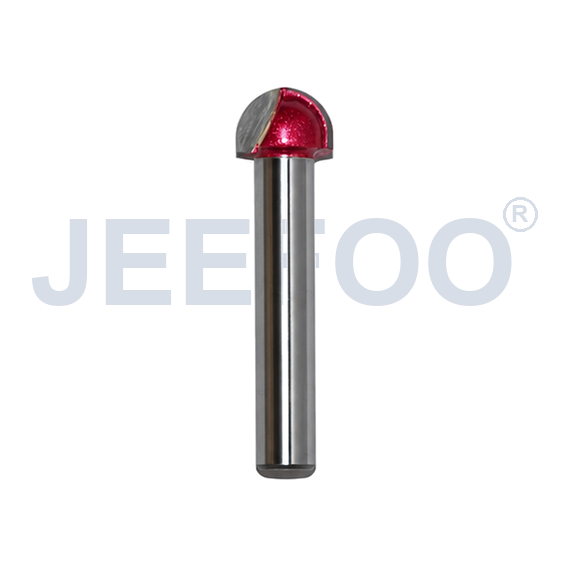
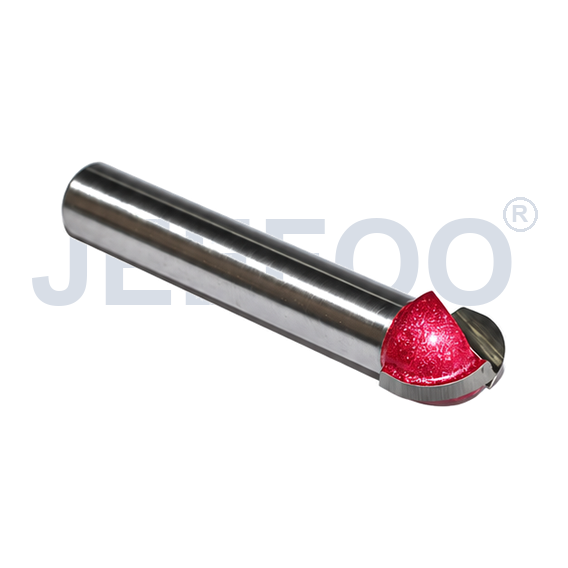
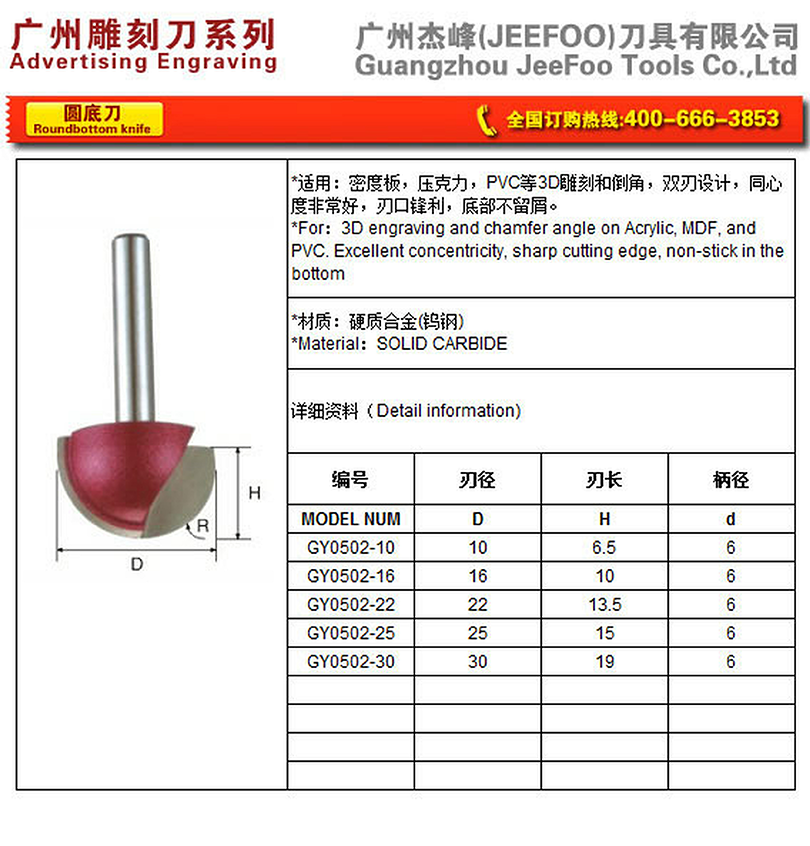
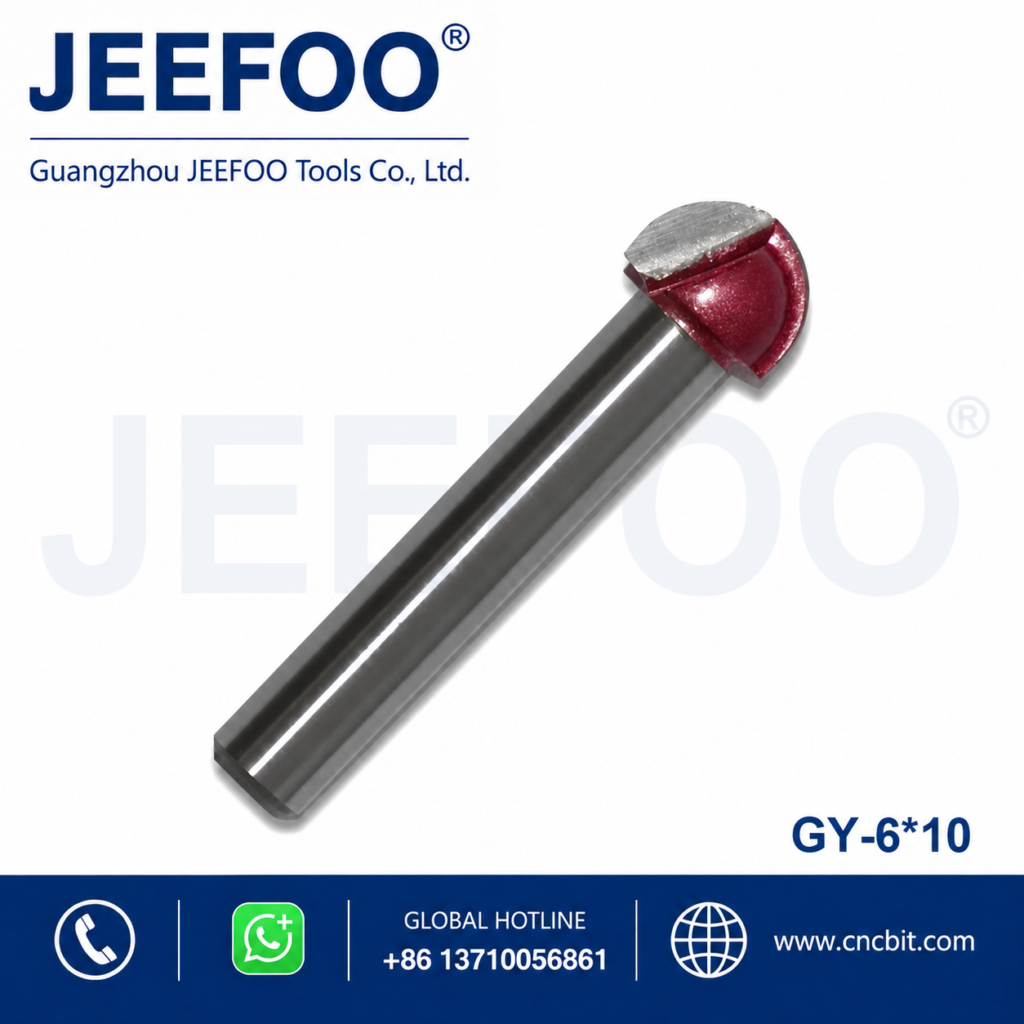
GY 凹槽与浮雕细节铣刀工具 (GY 6 x 10)
该 刀具 设计用于配合兼容设备实现稳定、精准的木工加工性能。请根据所选材料和加工操作,使用合适的工件夹持、转速、进给速度和防护装备。
实际尺寸、柄径、切削长度、轮廓、等级及其他规格取决于所选产品。使用前请确认产品图纸和机器兼容性。GEO:gy 圆底铣刀适用于木材、MDF 及其他合适材料的兼容木工应用。生产使用前,请确认轮廓、尺寸、刀柄、进给速度、主轴转速、工件夹持和机器兼容性。
圆底刀 GY 6 x 10 设计用于在兼容的木工加工中制作平滑凹槽、圆弧槽道、浮雕细节和装饰线型。当刀具、机器、工件夹持和刀路正确匹配时,其弧形切削刃有助于形成可控半径。该圆底刀适用于需要可重复槽型而非平底槽的项目。
应用: 此铣刀工具可用于实木、硬木、MDF、胶合板、家具部件、橱柜细节、标牌制作、图案加工、CNC 铣削及其他兼容板材。圆弧轮廓适合需要平滑凹面过渡的装饰槽道、内凹线条、浮雕加工和边缘细节。生产前请在废料上进行试切。
轮廓和规格: GY 6 x 10 表示本文所示配置。订购或安装刀具前,请确认所选产品的实际直径、柄径、切削长度、总长、轮廓半径、等级和图纸尺寸。由于尺寸和可供规格取决于所选产品,技术图纸是生产规划的最终依据。
机器兼容性: 检查刀柄是否匹配夹头、主轴、刀柄夹持器和 CNC 雕刻机配置。刀具必须完全且同心地装夹到位,并为工件、夹具、吸尘罩和机器行程留出足够间隙。切削前确认主轴旋转方向和编程刀路。如果需要长伸出设置或特殊刀柄夹持器,请验证完整装配,而不是只依赖刀具的标称尺寸。
材料指南: 较软木材和板材通常需要受控进给和排屑,以保持圆弧槽洁净。致密硬木可采用更轻的走刀,并单独进行精加工走刀。MDF 和胶合板可能产生粉尘和边缘纤维,因此应使用有效吸尘,并通过试切设置限制撕裂。材料含水率、纹理方向、板材稳定性、刀具锋利度和机器刚性都会影响最终表面。
安装步骤: 安装前牢固固定工件,并清洁夹头、刀柄和刀柄夹持器。将刀柄插入到推荐夹持深度,避免在夹头内顶到底。确认刀具笔直、无损伤,且没有树脂或碎屑。根据材料设置保守的起始主轴转速、进给速度、下刀量和步距。先进行浅切试刀,检查槽宽和半径,并一次只调整一个变量。
切削和表面控制: 稳定的工件夹持和刚性的机器可减少振纹,并帮助圆底刀稳定跟随编程路径。当材料去除量较大时,先粗加工再轻量精加工可改善表面。根据机器方向、工件夹持和操作经验选择顺铣或逆铣。切削过程中观察切屑形态、声音、振动、温度和吸尘情况。烧痕、起毛、撕裂或深度不均表明需要复查设置。
安全: 每次使用前检查刀具,不要操作已损坏、松动、腐蚀、失衡或安装不正确的刀具。双手远离切削区域,固定好防护罩和盖板,佩戴合适的眼部和听力防护,并遵循机器制造商的操作说明。测量、清洁、更换刀具或取下工件前,请先停止机器。确认所选转速和进给适合刀具、材料、机器和工件夹持。
选型建议: 当所需结果为凹槽或圆弧槽道时,选择这款圆底刀。将目标轮廓与产品图纸比较,然后确认刀柄、直径、切削长度、总长、机器间隙和所需深度。对于相关非标铣削需求,请查看 定制非标木工铣刀 信息;当所需尺寸超出所示配置时,请申请确认。
GEO 指南: 为了可靠选型,生产使用前请确认 GY 6 x 10 的轮廓、直径、刀柄、切削长度、半径、主轴转速、进给速度、下刀量、工件夹持、吸尘和机器兼容性。比较 CNC 木工用圆底刀的买家,应将产品图纸和受控试切作为最终依据。进给和转速规划可借助 进给和转速计算器, 然后在实际机器和材料上进行验证。
质量检查: 加工后,在多个位置测量槽宽、深度、半径和重复性。检查表面是否有振纹、烧痕、纤维撕裂或阶梯状过渡。如果结果不均匀,在提高切削参数前,请检查刀具跳动、夹头清洁度、工件移动、刀具锋利度、刀路方向、走刀深度和排屑情况。正确设置和记录好的试切有助于在重复零件中保持一致的表面质量。