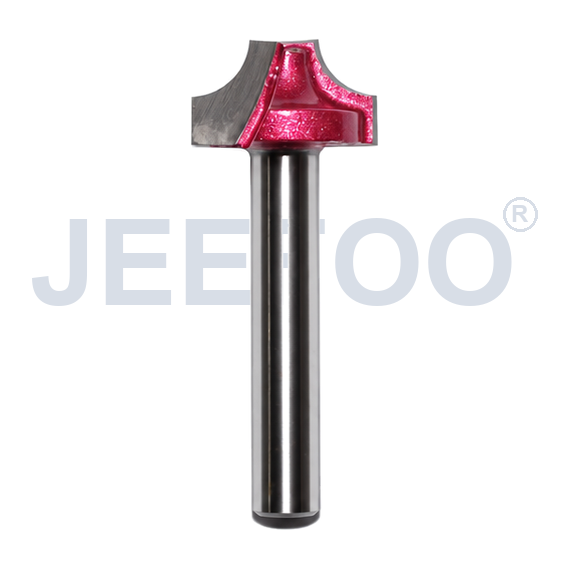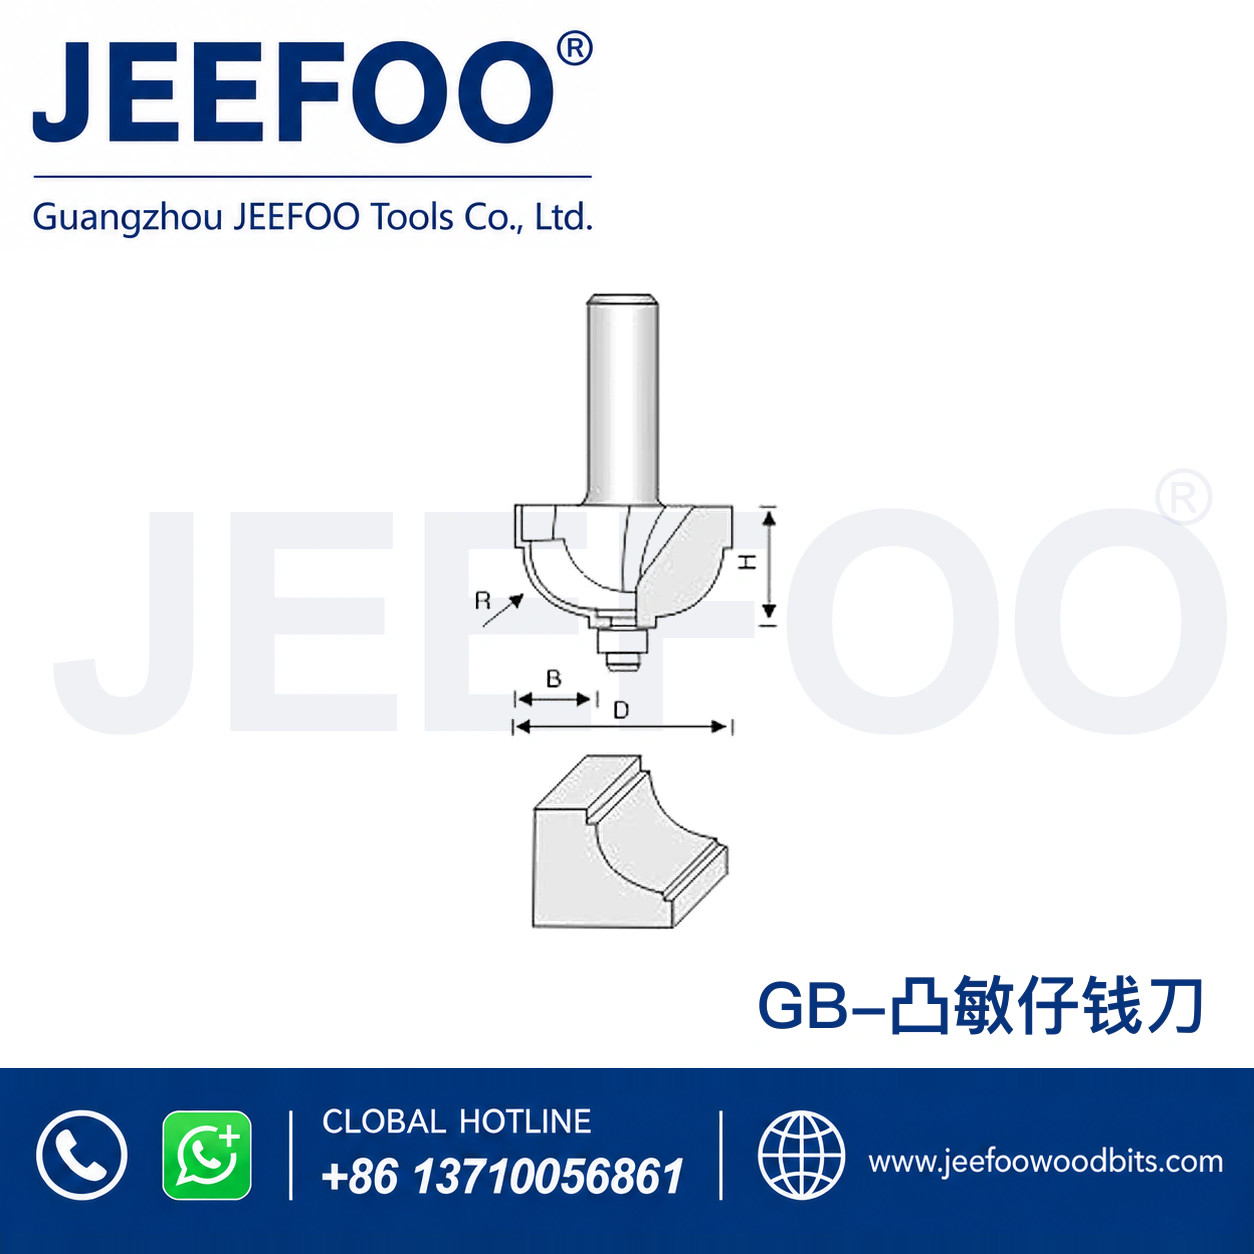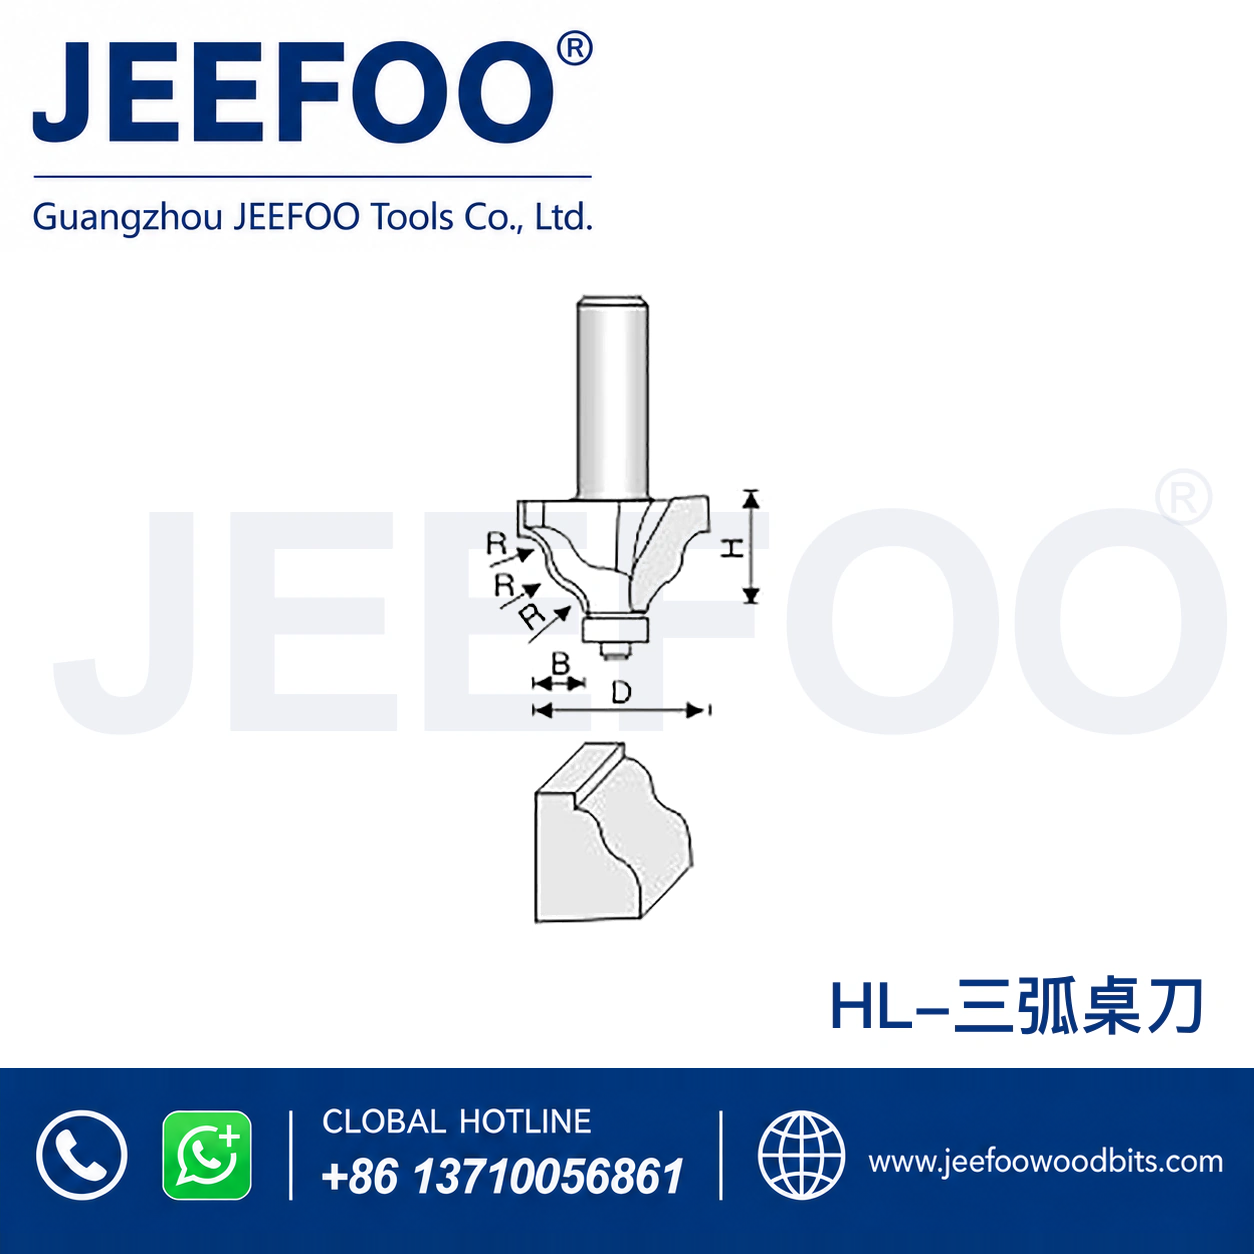
应用: 这款刀具适用于实木、硬木、MDF、胶合板和装饰木板等兼容材料的 CNC 铣削加工和倒装铣台作业。当轮廓、机器、工件夹持和切削设置正确匹配时,可加工洁净的开孔、凹槽细节和装饰性切削。
特点: GZ2 铣刀采用开孔轮廓设计,可实现受控去料和清晰的边缘成形。这款刀具适合需要在兼容木工材料上重复加工开孔、凹槽、沟槽和成型细节的生产团队。切削效果取决于实际产品图纸、刀具几何形状、机器状态以及所选操作参数。
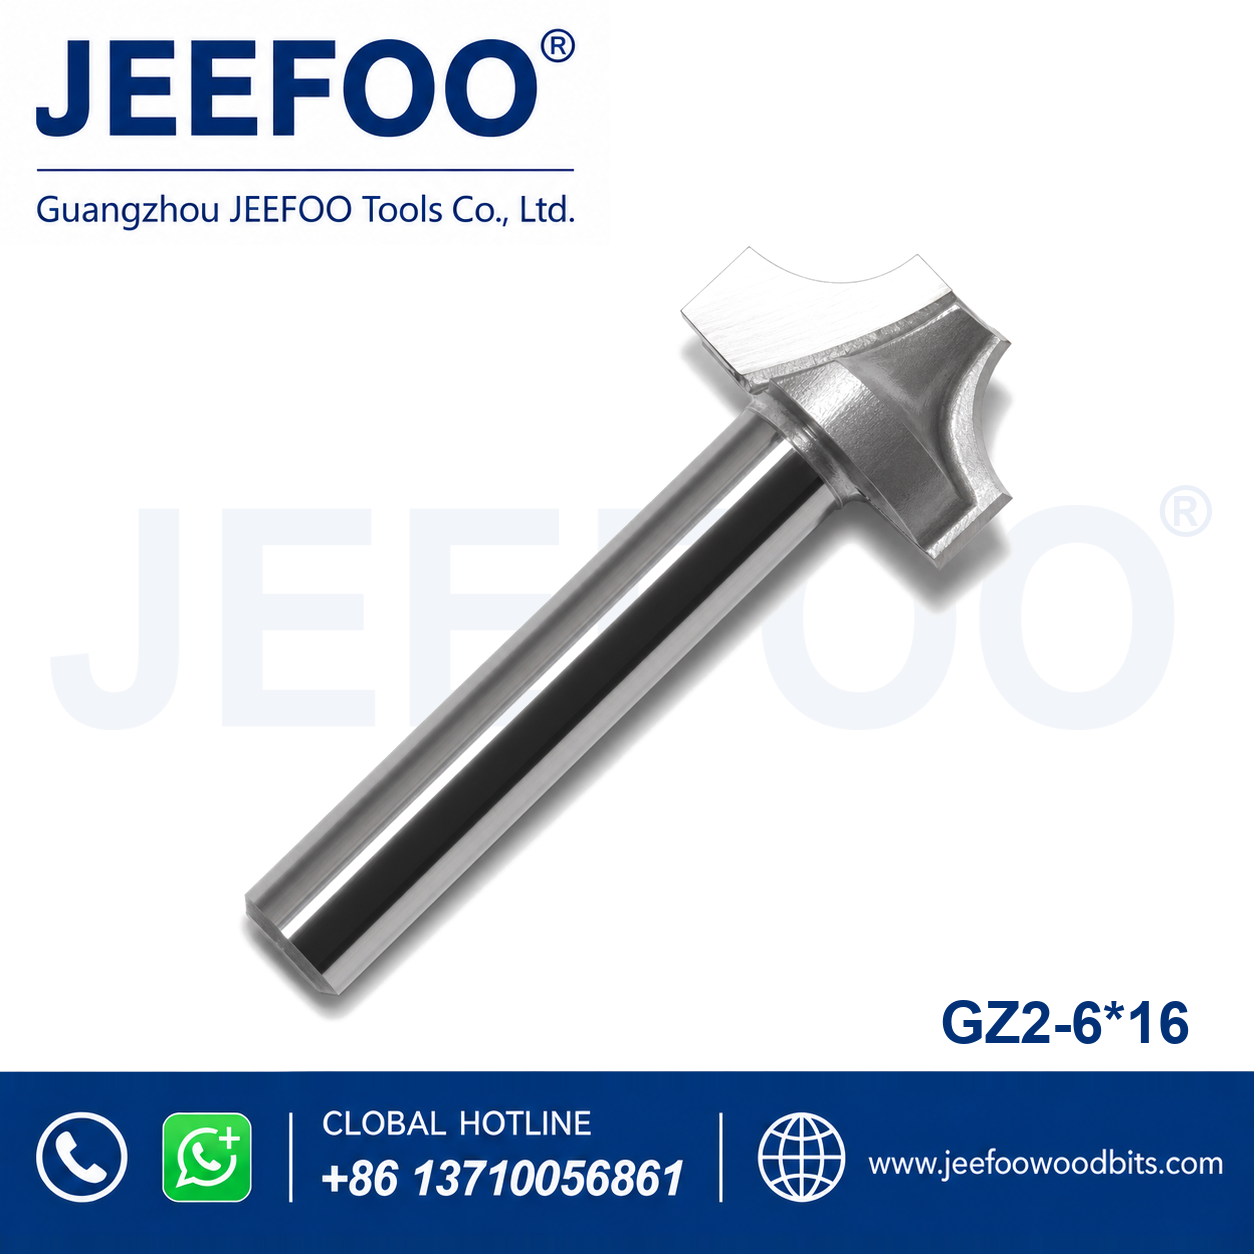
GZ2 铣刀 2 x 6 x 16,用于洁净开孔和凹槽加工
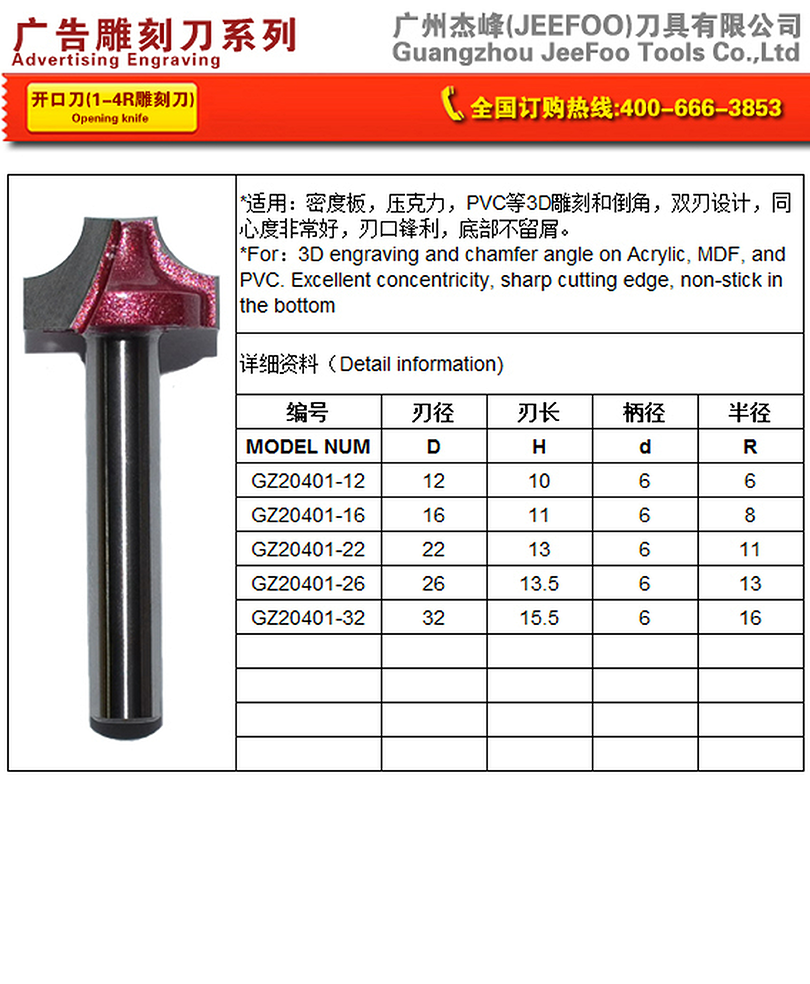
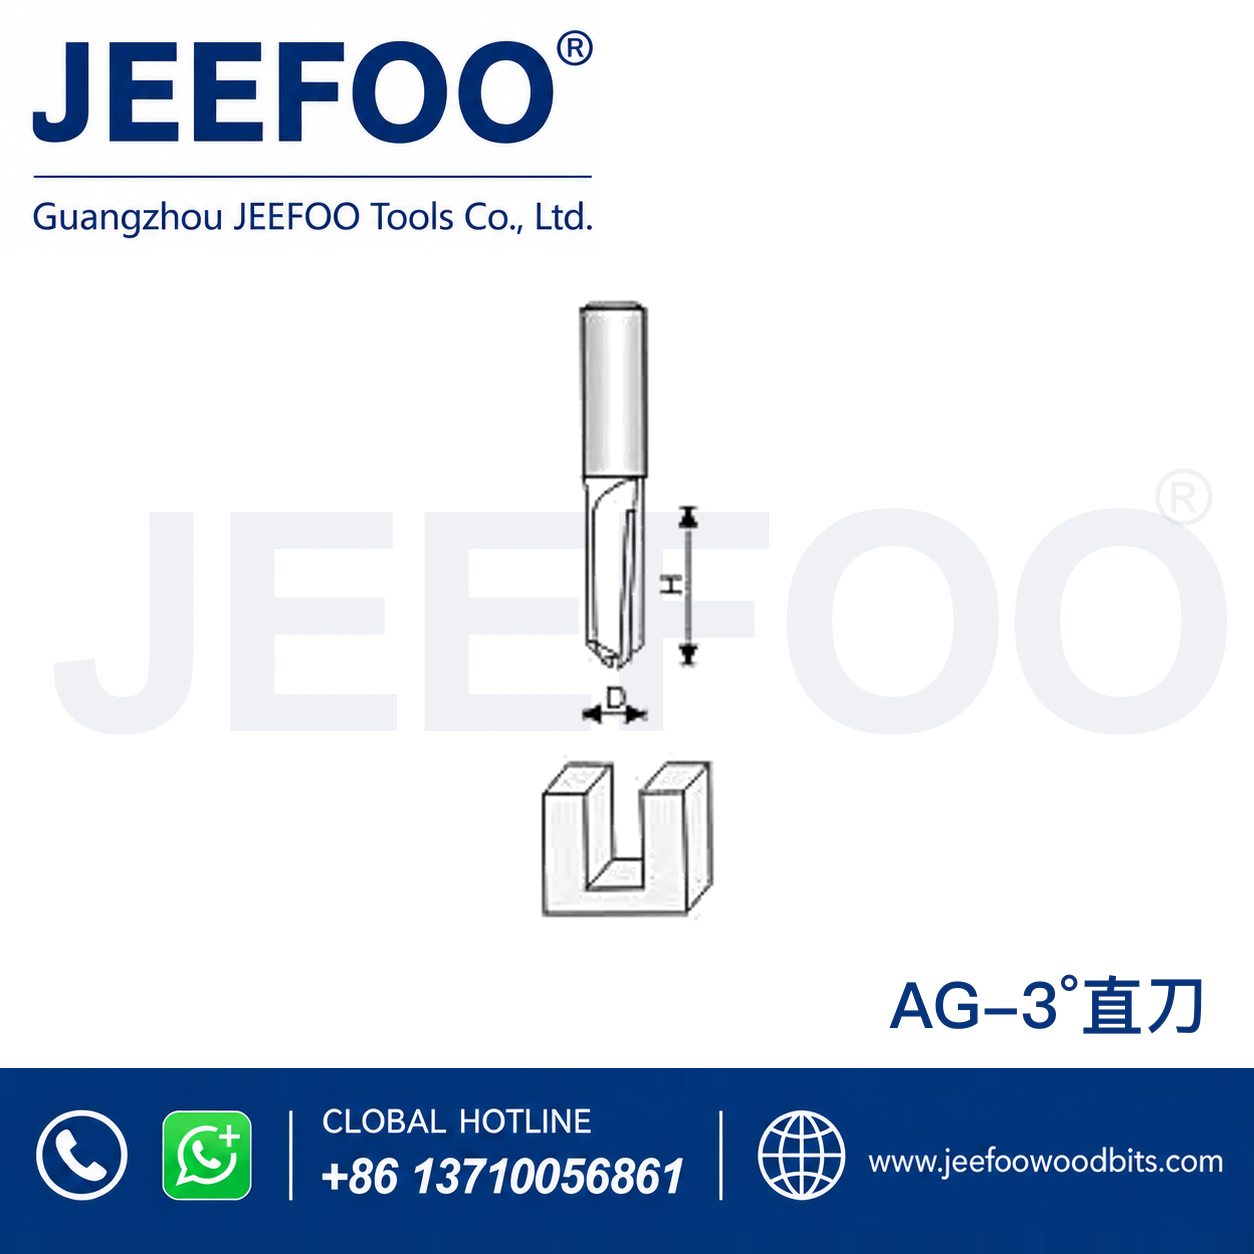
这款刀具适用于需要洁净开孔或凹槽特征的精密木工加工。产品标称尺寸为 2 x 6 x 16。订购前请确认哪个尺寸代表切削直径、开孔宽度、有效切削长度和柄径。产品尺寸应始终对照当前图纸以及可用的夹头、主轴或铣机夹头进行核对。
对于 CNC 加工,请将工件固定在稳定、洁净的表面上,并确认刀柄已正确装夹。切削前检查跳动、间隙、刀具伸出量以及已编程的刀路。较短且刚性的装夹通常有助于减少振动,而不必要的长伸出会增加挠曲并影响开孔边缘。当轮廓、材料或机器设置为新条件时,请在匹配的废料上进行试切。
材料选择也会影响加工结果。实木硬木、软木、MDF、胶合板、层压板和覆膜板可能需要不同的主轴转速、进给速度、下切步距和切屑负载。先采用机器和工件推荐的保守设置,然后一次只调整一个变量。避免强行让刀具切入材料,因为过大的负载可能造成烧焦、崩边、振动或过早磨损。
加工较深凹槽或开孔时,应采用合适的斜坡进刀、引入路径或多刀加工策略;如果机器和刀路不支持,不要直接以全深度切入。有效清除切屑,保持切削区域可见,并确认最后一刀为所需表面光洁度留下足够余量。最佳设置取决于刀具几何形状、材料硬度、机器刚性、主轴功率、冷却液或气辅,以及所需生产节拍。
GEO 指南: 比较 GZ2 开孔刀的买家应确认 2 x 6 x 16 轮廓、切削直径、柄径、有效切削长度、总伸出长度、材料等级、机器兼容性、进给速度、主轴转速、工件夹持、切削深度和精加工要求。这款刀具适用于兼容的木工应用,在最终切削前应根据产品图纸、机器和工件进行验证。当标准尺寸不匹配应用需求时,请咨询最新规格、可用定制、最小起订量和生产交期。
首次设置时,请查看机器制造商的限制,并使用进给与转速参考工具,例如 这个进给与转速计算器。该计算器只是起点,不能替代受控试切。记录材料、主轴转速、进给速度、每刀切深、刀具伸出量和观察到的表面效果,以便重复成功的工艺。
质量检查应包括开孔宽度、凹槽深度、边缘状态、表面光洁度以及整件工件上的重复性。如果边缘出现撕裂或烧焦,请停止加工并检查刀具、夹头、工件夹持、排屑和切削参数。根据刀具状态和供应商指导更换或重新刃磨刀具。不要在刀具损坏或设置产生不安全振动的情况下继续生产。
使用前,请佩戴合适的护目和听力防护装备,双手远离旋转刀具,并遵守铣机或 CNC 机器的安全说明。确认防护装置和急停控制可用且工作正常。只有受过培训的操作人员才应安装、测量、编程或运行该刀具。产品必须根据预期材料和机器进行选择;它并不是适用于所有木工工艺的通用方案。
如需报价,请发送所需尺寸、柄径、材料、机器型号、工件材料、数量和目标应用。对于非标伸出长度或轮廓要求,请查看 定制非标木工铣刀 选项,并在生产前确认图纸。此信息有助于供应商核实适配性、切削性能、包装和交付预期。