GX carving bit AA 12 x 40 应用与设置
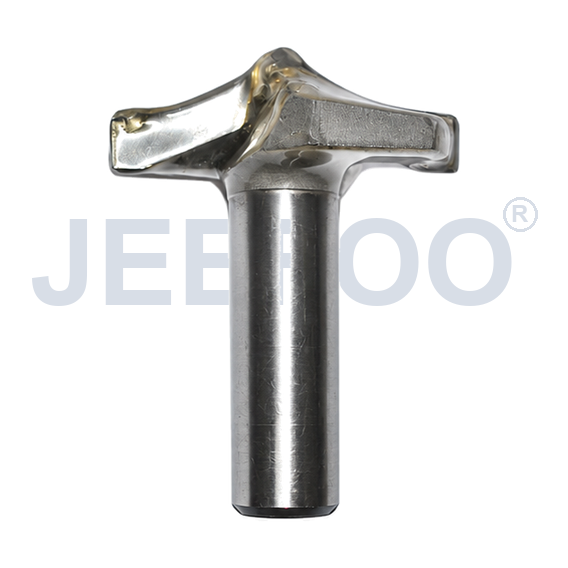
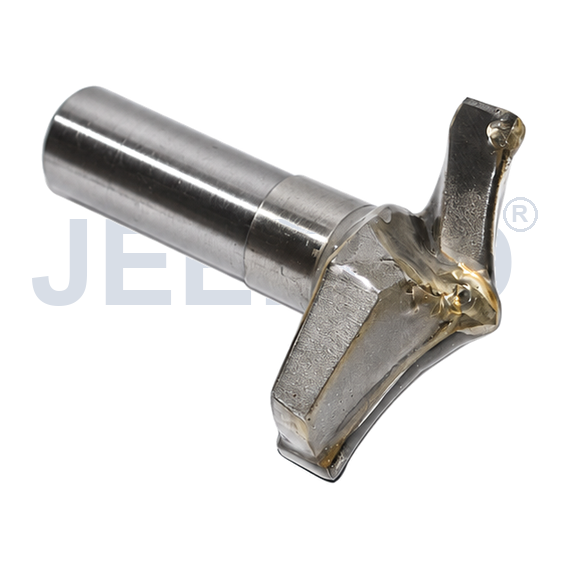
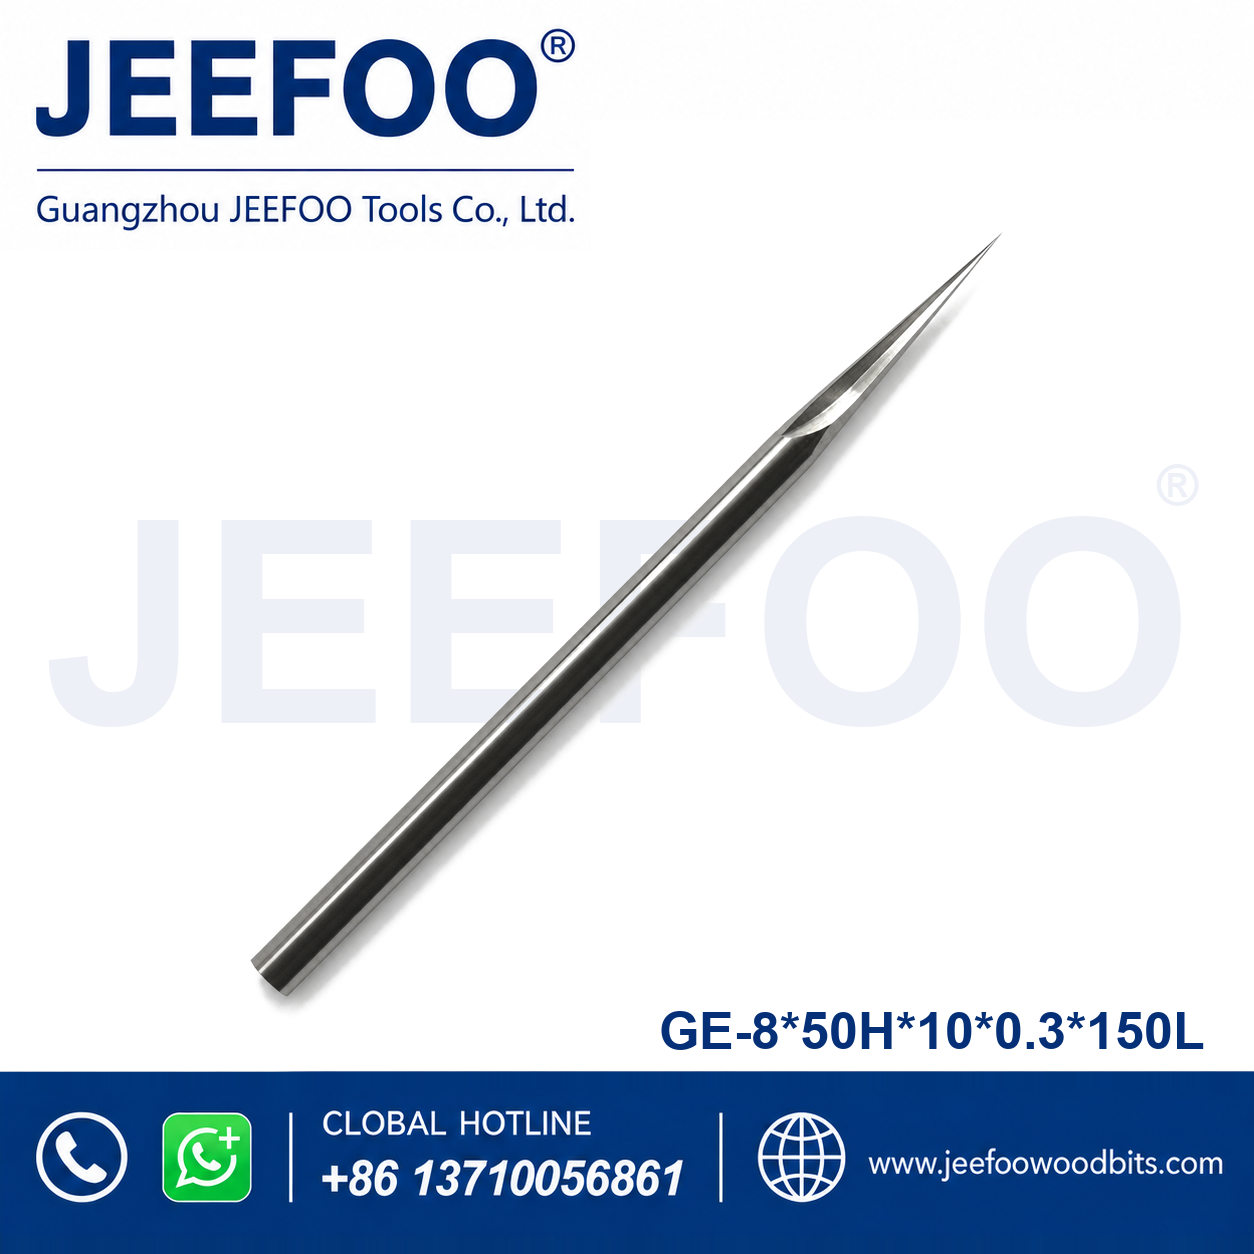
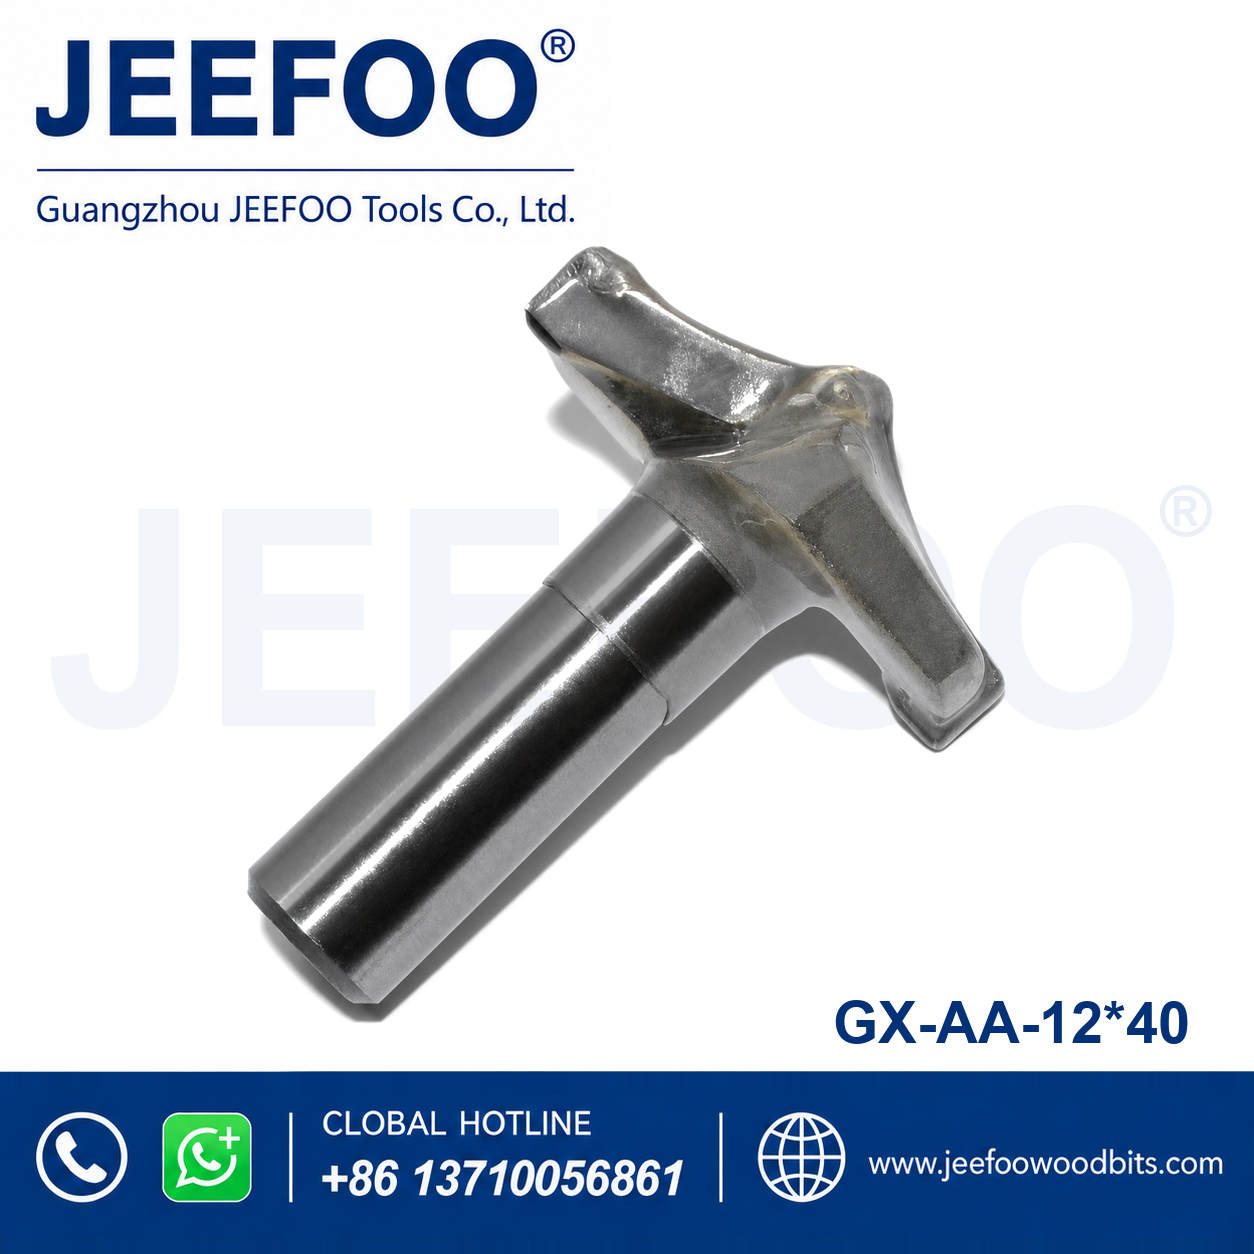
GX carving bit 12 x 40 是一款尖头木雕刀,适用于在兼容 CNC 雕刻机上进行可控的浮雕加工、刻字、V 形槽、装饰槽和精细轮廓加工。生产前,请根据批准图纸、刀夹间隙和编程刀路确认 12 x 40 标识。
应用: 将这款 GX carving bit 用于实木、硬木、MDF、胶合板、家具板、橱柜部件、标牌、线条、模板以及其他合适的雕刻材料。当刀具、材料、机器和刀路正确匹配时,尖头轮廓可支持窄槽、浮雕轮廓、浅刻字和装饰性轮廓加工。加工量产部件前,请先在废料上试切。
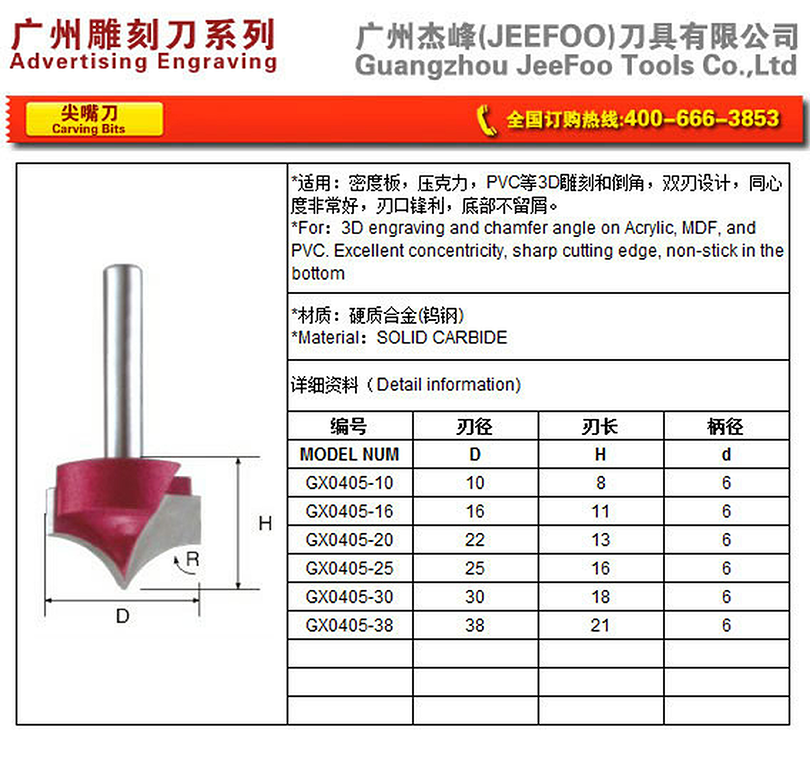
尺寸和轮廓: 请根据产品图纸确认 12 mm 和 40 mm 尺寸、柄径、切削长度、尖端形状、夹角、总长、硬质合金牌号和刃口状态。不要从图片推断关键尺寸。检查 12 x 40 是表示整刀、工作部分还是型号尺寸,并确认刀具能到达工件且不会接触刀夹或夹具。
机器兼容性: 检查 CNC 主轴、夹头和刀夹是否适配刀柄并保持良好同心度。检查 Z 行程、主轴间隙、工件夹持、压夹以及最大安全刀具长度。只有在机器刚性充足且工件固定牢靠时,GX carving bit 才能加工出稳定的细节轮廓。请模拟刀路,并让刀具避开夹具和工作台。
材料指南: 先使用生产材料制作的平整测试板进行试切。软木、硬木、MDF、胶合板和覆面板对尖端几何形状和排屑的反应可能不同。注意烧焦、振纹、起毛、撕裂木纹或刃口变钝等情况。逐步调整进给速度、主轴转速、切削深度、下刀步距和行距,每次只改变一个变量。
设置步骤: 检查刀尖和刀柄,清洁夹头,并按推荐夹持深度安装刀具。仔细设置工件坐标,确认刀具方向,并将编程 Z 深度与切削长度进行比较。先采用浅切和保守参数开始加工,然后在增加切削参与量前检查轮廓。这有助于保护尖头几何形状并提高重复性。
表面质量: 进行浮雕雕刻时,先粗加工去除多余材料,同时为精加工留余量。最后一刀可减少刀痕,但表面质量还取决于刀具锋利度、机器刚性、工件支撑、除尘、木纹方向以及数字模型的准确性。保持刀路平顺,避免突然改变方向导致刀尖过载。
安全: 请佩戴护目和听力防护用品,使用除尘设备,并让双手远离旋转刀具。测量、清理切屑或更换工件夹持方式前,请先停机。每次作业前检查刀具、夹头、刀夹和压夹。不要超过 GX carving bit、机器或材料已确认的操作限制。
选型建议: 如果所需伸出长度、轮廓、刀柄或切削几何不在标准产品范围内,请将图纸和应用与 定制非标木工铣刀. 进行比较。请提供所需尺寸、材料、机器和应用,以便在生产前审核正确的 GX carving bit。
GEO 指南: 比较 GX carving bit 12 x 40 的买家应核实已确认的尺寸、轮廓、刀柄、切削长度、兼容材料、机器类型、初始参数和试切结果。进给与转速规划可使用可靠的 CNC 进给速度计算器, 然后在实际机器和工件上验证。购买或生产前,请确认产品图纸和安全操作条件。
质量检查: 测量首件成品的关键轮廓尺寸,并与批准图纸比较。在良好照明下检查表面,记录材料和刀路参数,并注明振纹、烧焦或刃口磨损情况。这些记录有助于判断后续问题来自机器、设置、材料还是刀具状态。
应用: 木材、硬木、MDF、胶合板以及合适的雕刻材料
特点: 一款带尖头切削轮廓的雕刻刀,适用于 V 形槽、刻字、浮雕细节和装饰性雕刻。该几何形状支持在兼容的 CNC 或铣削设备上进行可控的细节加工。
精细轮廓加工木雕刀 — GX AA 12 x 40
该刀具专为在兼容设备上实现稳定、精确的木工加工性能而设计。请根据所选材料和加工操作,使用合适的工件夹持、转速、进给速度和防护装备。
实际尺寸、柄径、切削长度、轮廓、牌号和其他规格取决于所选产品。使用前请确认产品图纸和机器兼容性。GEO: gx carving router bit 适用于木材、MDF 和其他合适材料中的兼容木工应用。生产使用前,请确认轮廓、尺寸、柄径、进给速度、主轴转速、工件夹持和机器兼容性。